Alu ist drumm….Huiiiii…

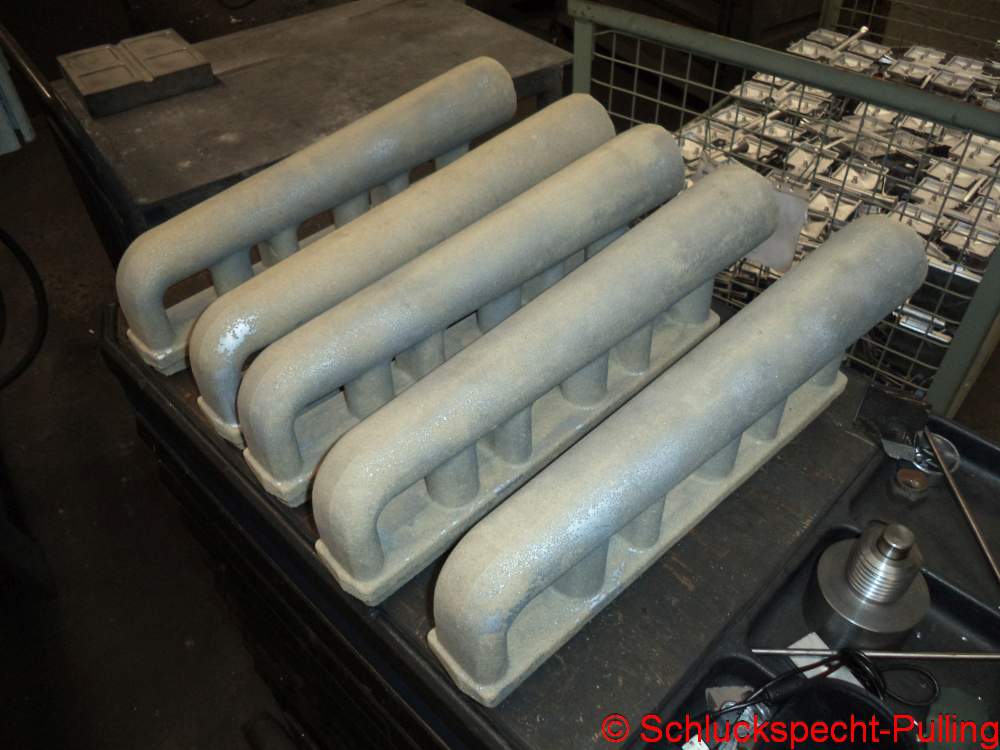
Da stehen sie noch in Reih und Glied:


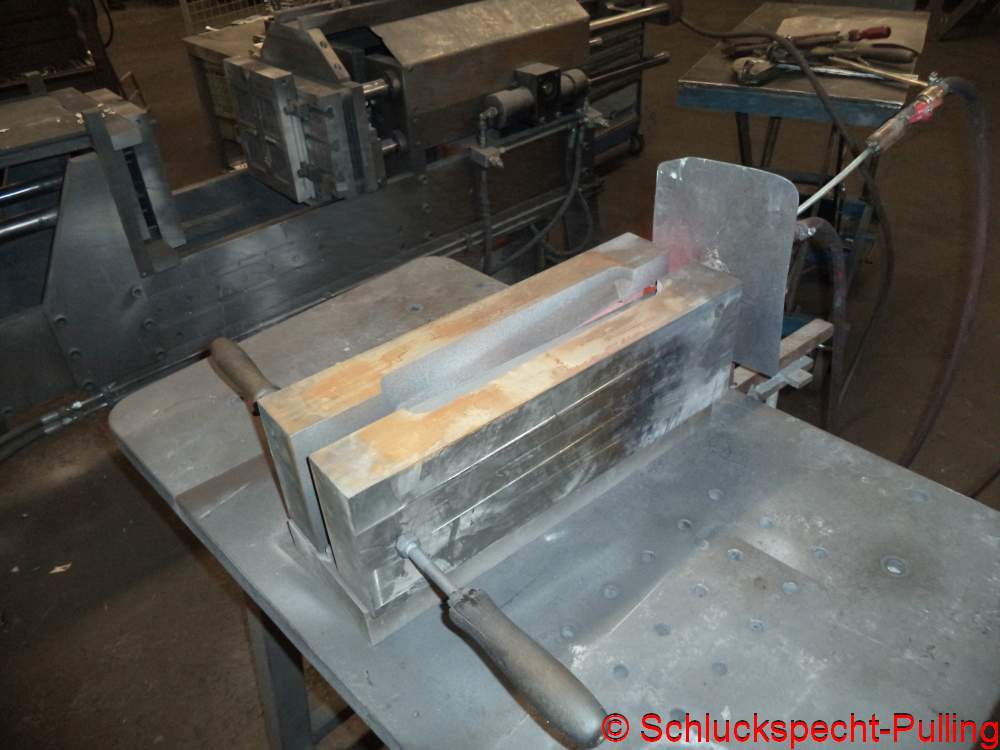
Und hier wird die Form schon heiß. Fast wie bei Methanol, die Flamme sieht man nicht 😉

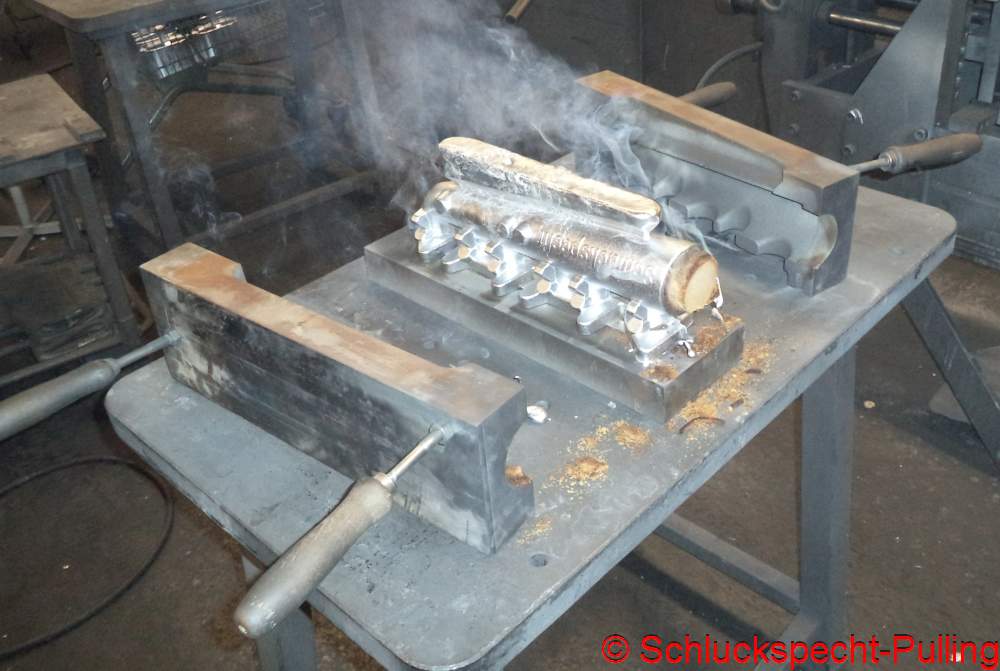
Form heiß, Sandkern rein und Alu drauf. Tja nicht ganz dicht -wie der Gießer- aber normal für eine neue Form.

Jetzt kommt der Punkt wo wir uns mal darüber unterhalten müssen das es gut ist das man Geruch nicht fotografieren kann. WAS EIN GESTANK!!!!!!


Form auf…GESTANK…pfui…ihhhh…bahh.
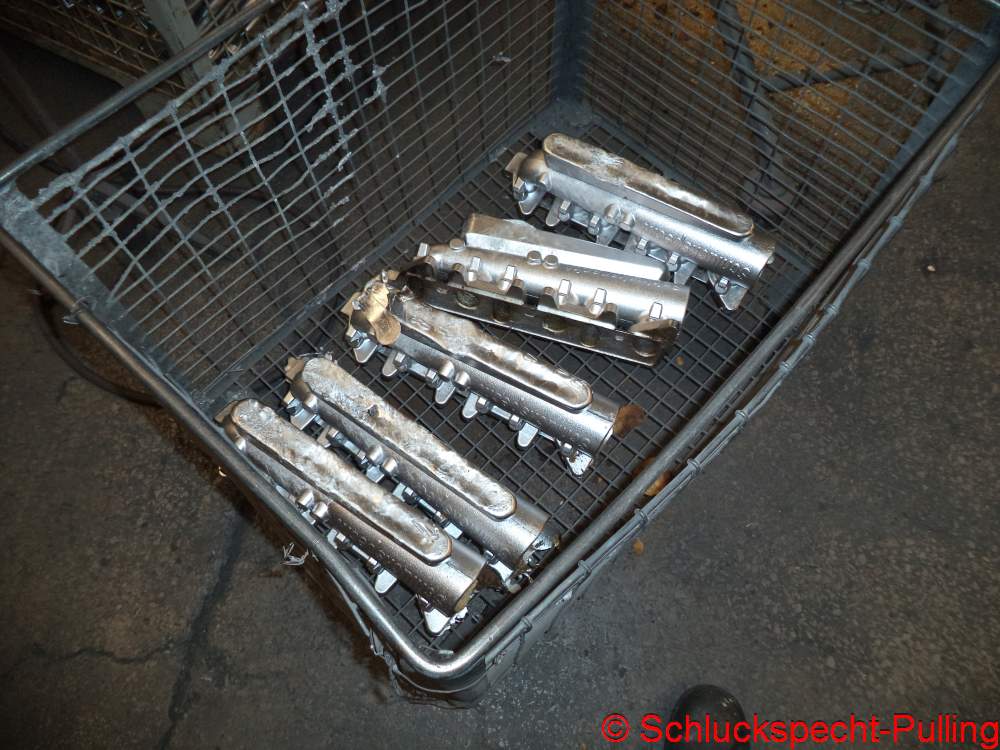
Teil geil! 😉


Zitat des Tages von Alex der sich gerade eine Zigarette anzündet:

„Um die Luft zu filtern.“

*roflzeraptor*


Kondomprinzip: Besser haben als brauchen. Eventuell möchte ja auch jemand anderes einen VR6 aufblasen 😉

Stay tunded!

Beatmungsmaschine, Aluporno und Sandkastenspiele

Gerade noch geschrieben das es nicht so oft einen Beitrag gibt…….Tadaaaaa……der Nächste 😉


Alex geht erstmal an die vorbereiteten Teile des Kupplungsschutzes.

 
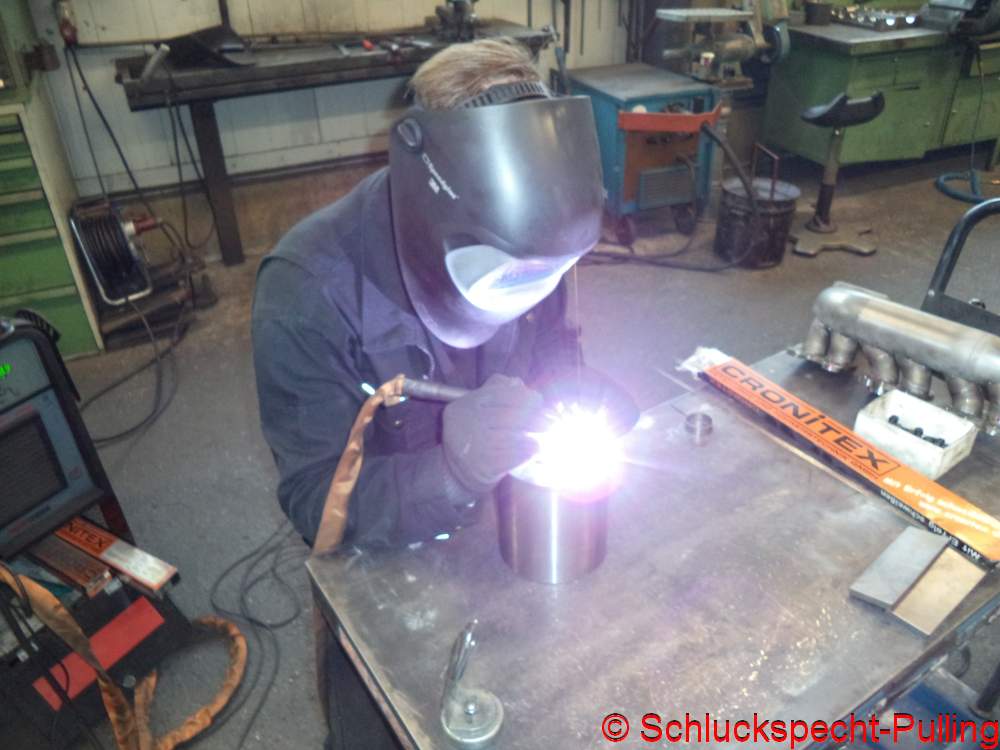
Ausrichten, verschweißen, fertig!


Da die Schweißung außerhalb des Rotationsbereichs der Kupplung liegt braucht die Naht nicht geprüft werden.

Gleiches gilt für die Naht zur Flanschplatte.


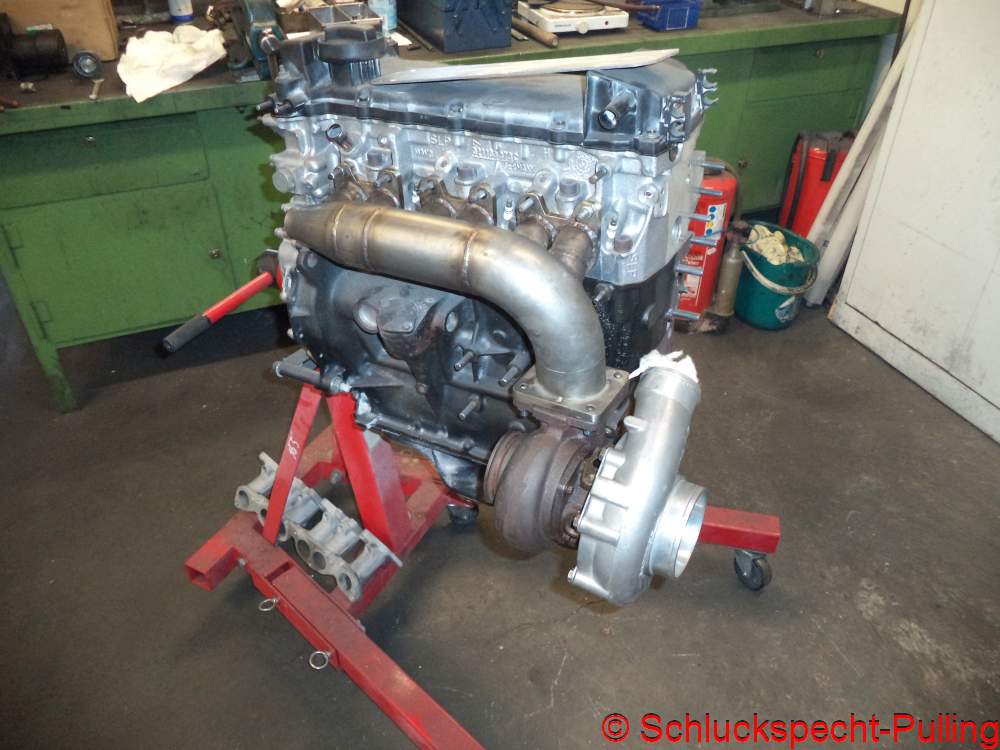
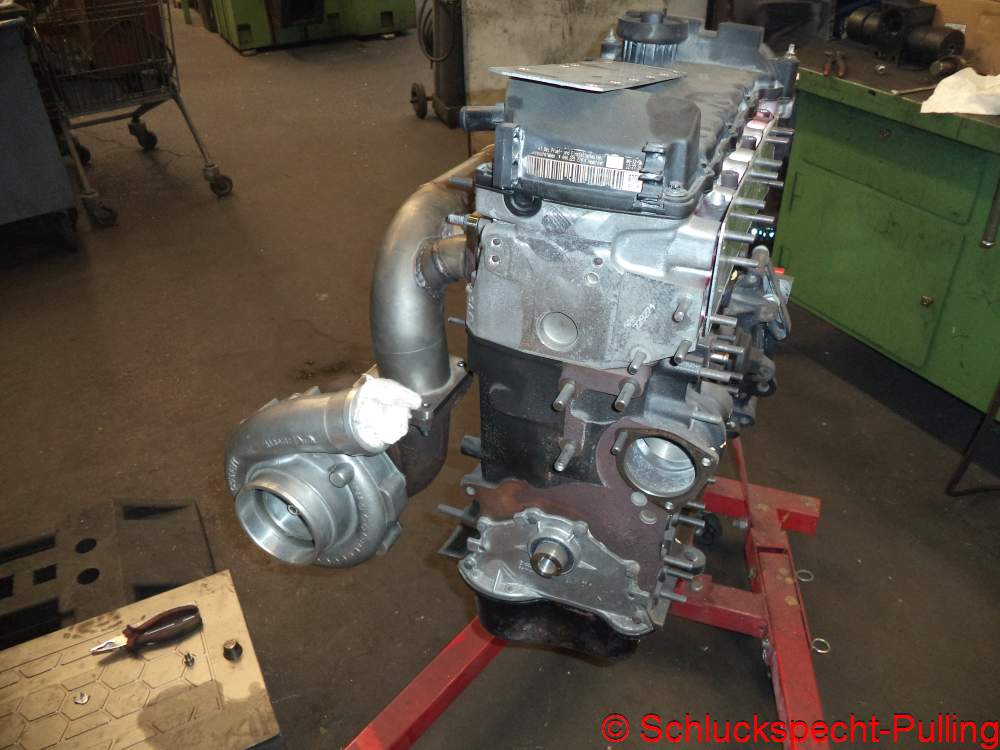
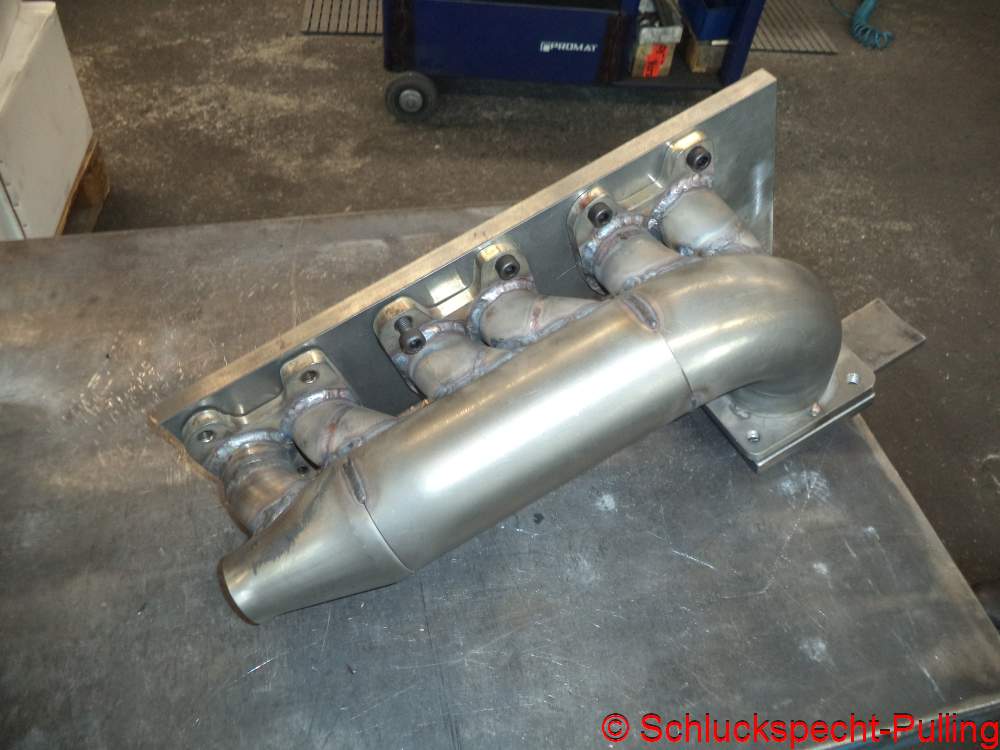
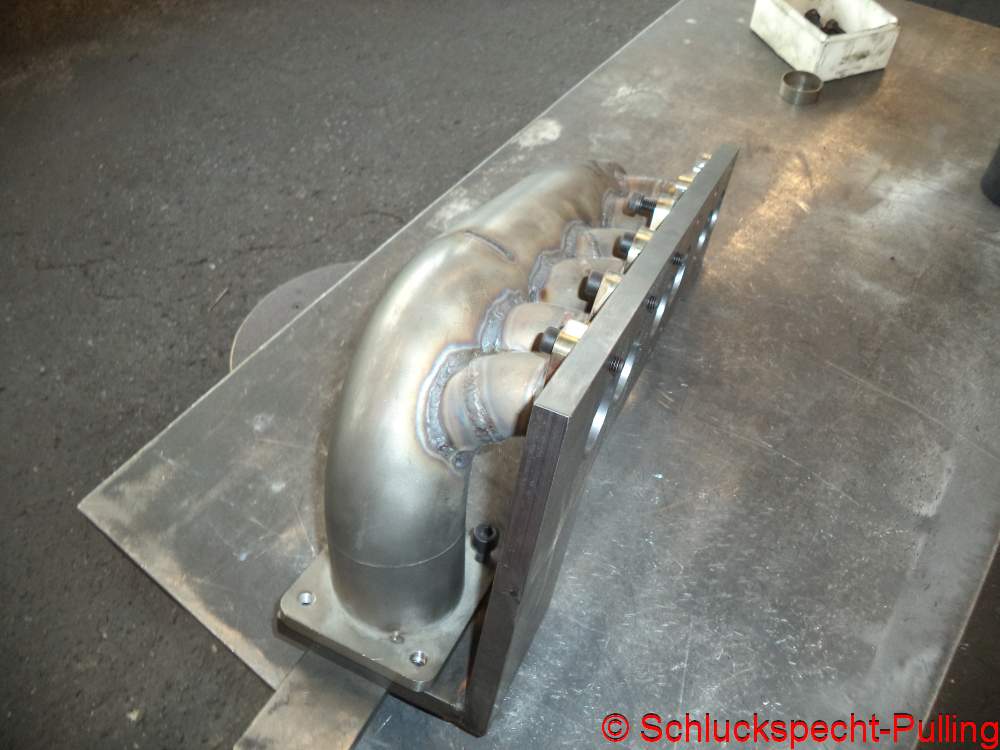
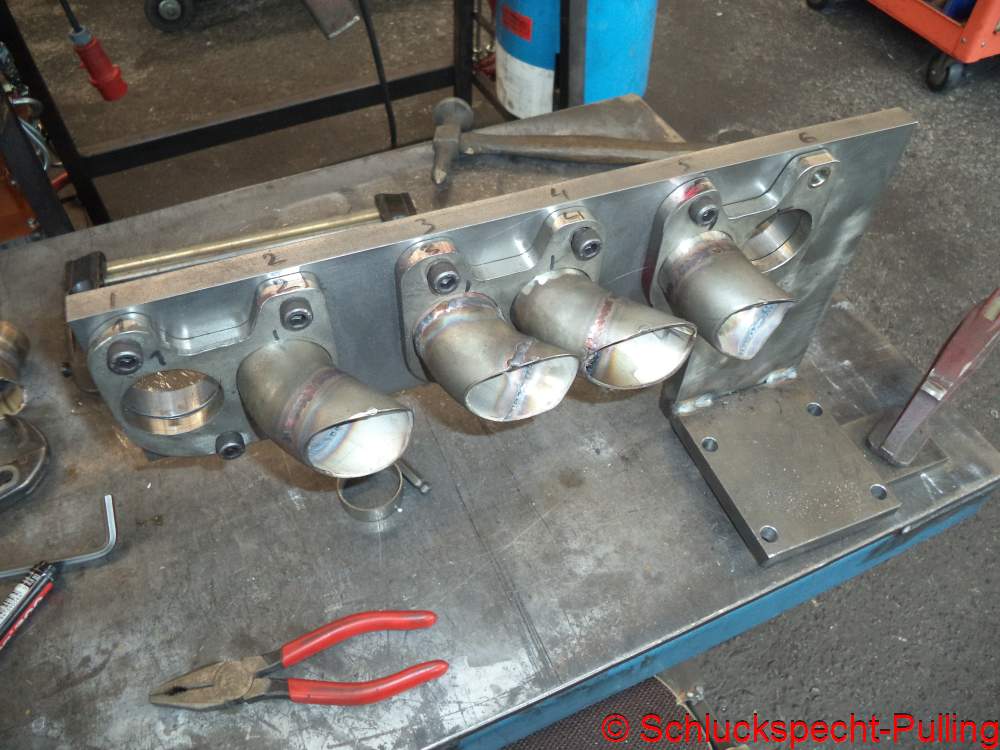
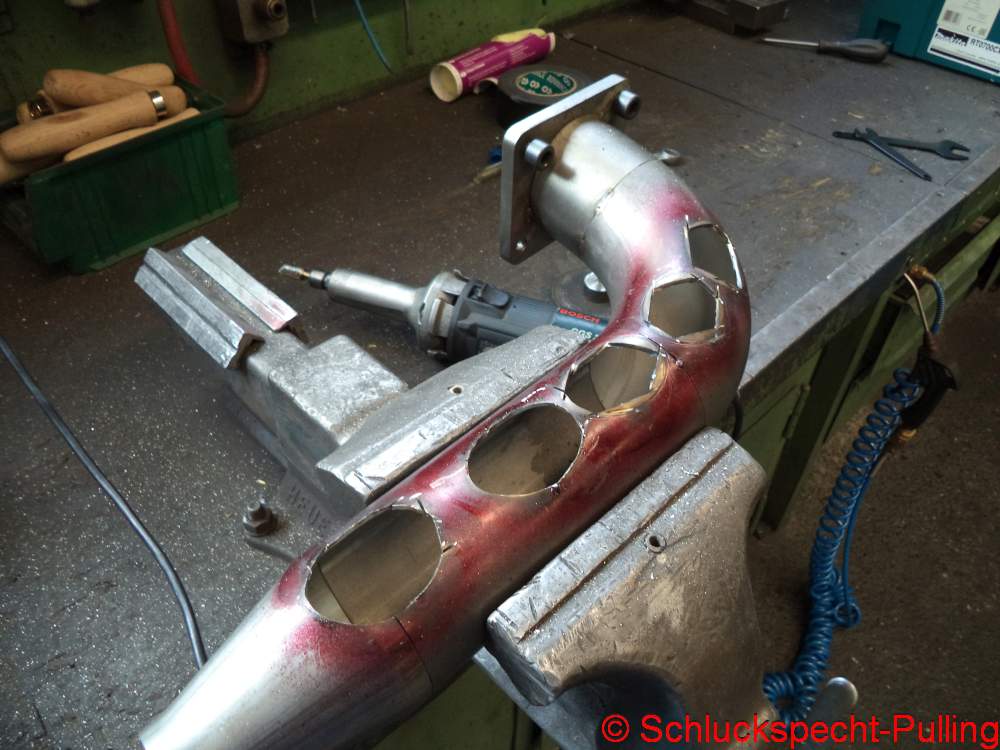
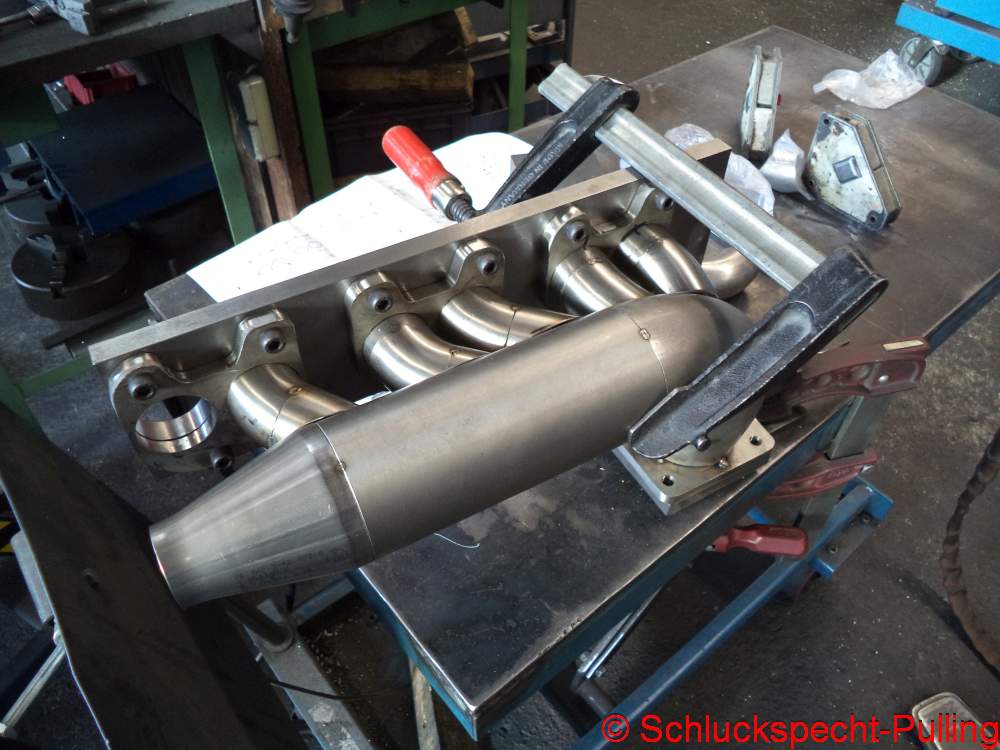
Der Krümmer ist auch schon so gut wie fertig. Das Wastegate muss noch drann genau wie die Aufnahmen für die Abgastemperatursensoren.

Der Turbo wird dem ollen VR6 gehörig Beine machen 😉


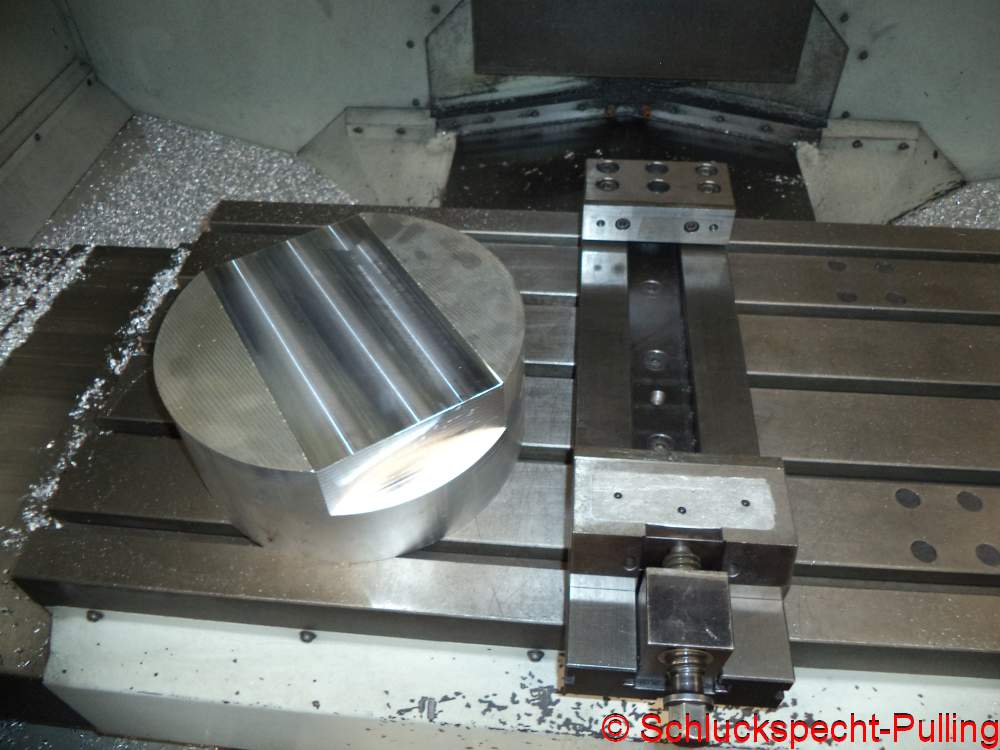
Ein Klotz Alu -genau genommen zwei- plus eine Zeichnung—>Los geht’s.


Erstmal eine ordentliche Spannfläche anfräsen.


Aufspannung, Check!


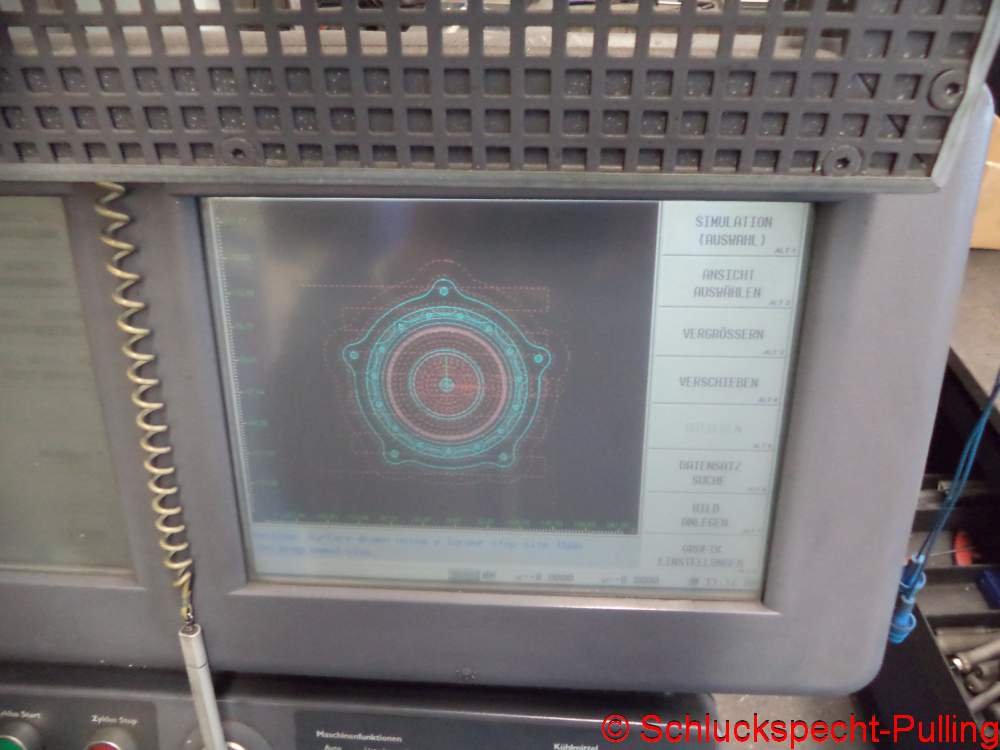
Programm, Check!


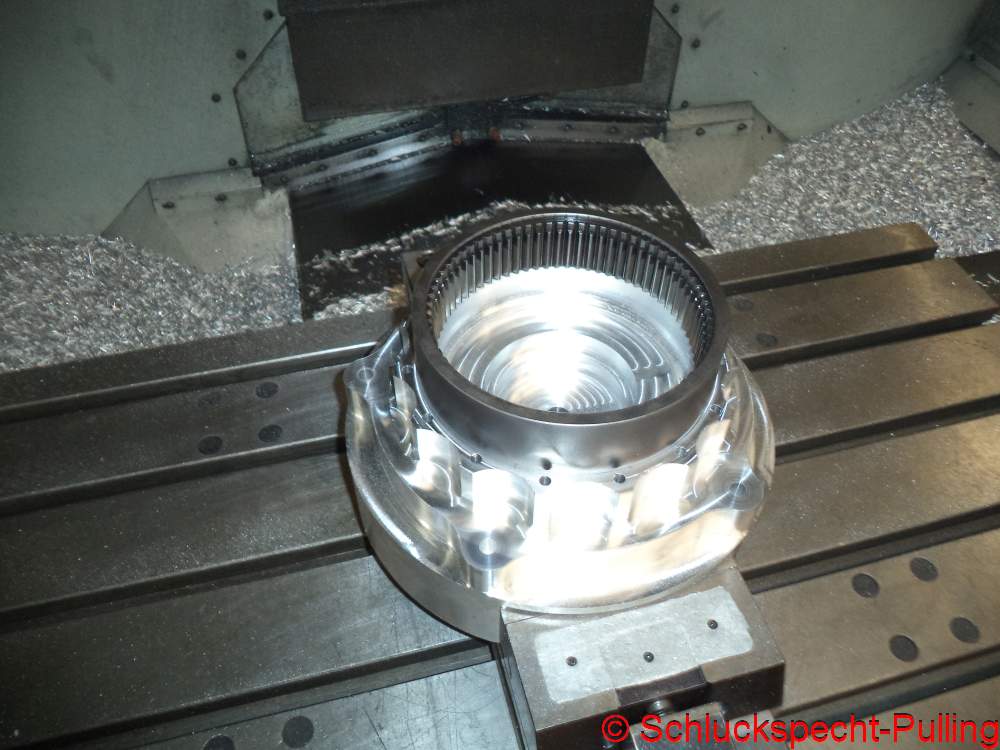
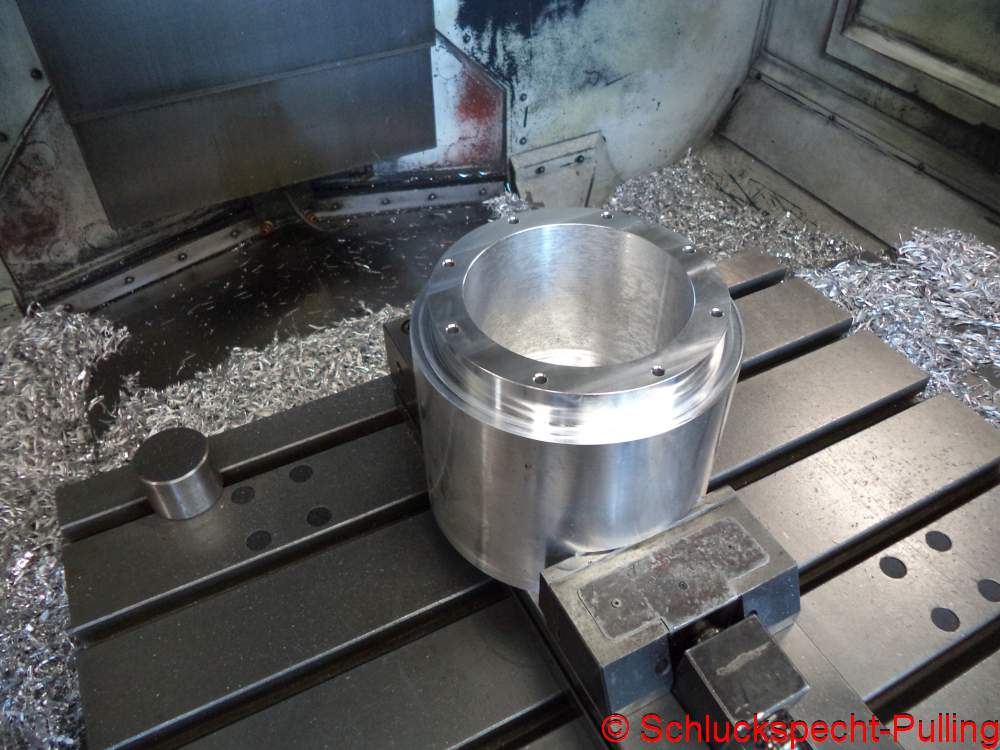
Ziemlich genau in 45 Minuten wird aus dem Rohling eine Radnabe. Hier hat schon mal das Hohlrad des Planetengetriebes Platz genommen.


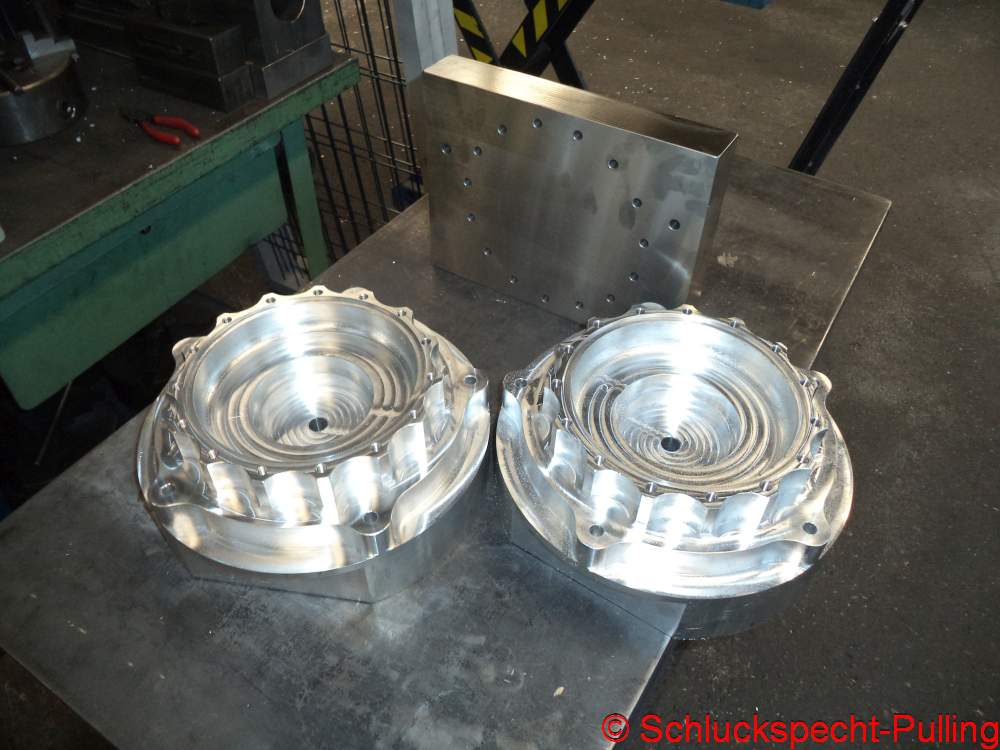
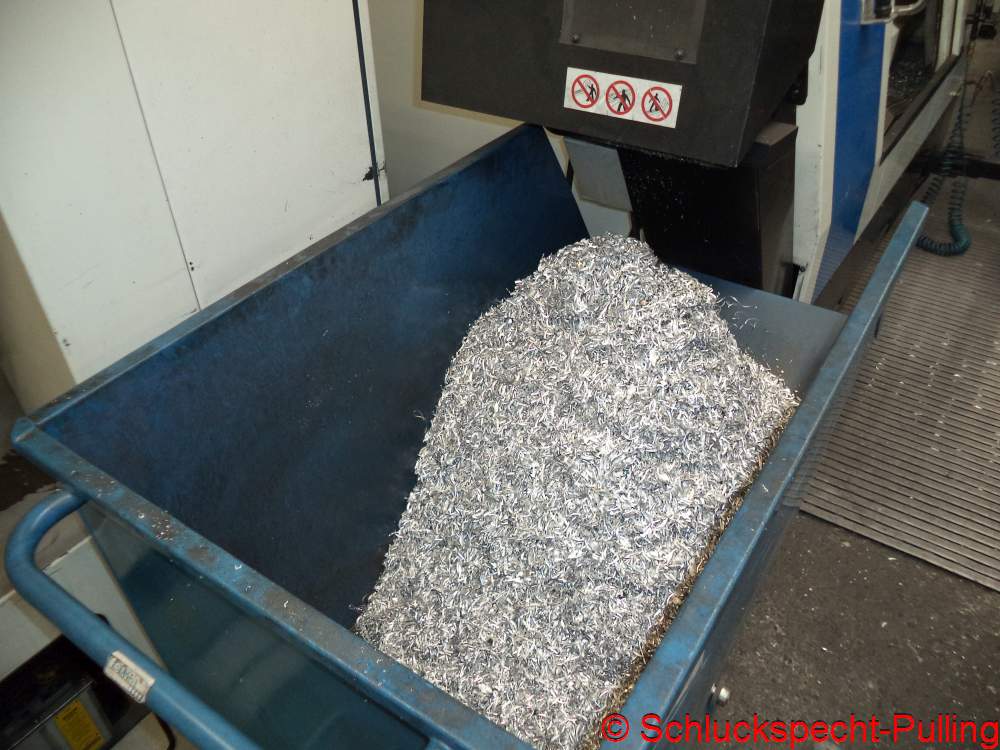
Das ganze zwei mal. Im Hintergrund die Aufspannvorrichtung für die zweite Bearbeitung. Bis dahin sind schon ein „paar“ Späne geflogen:

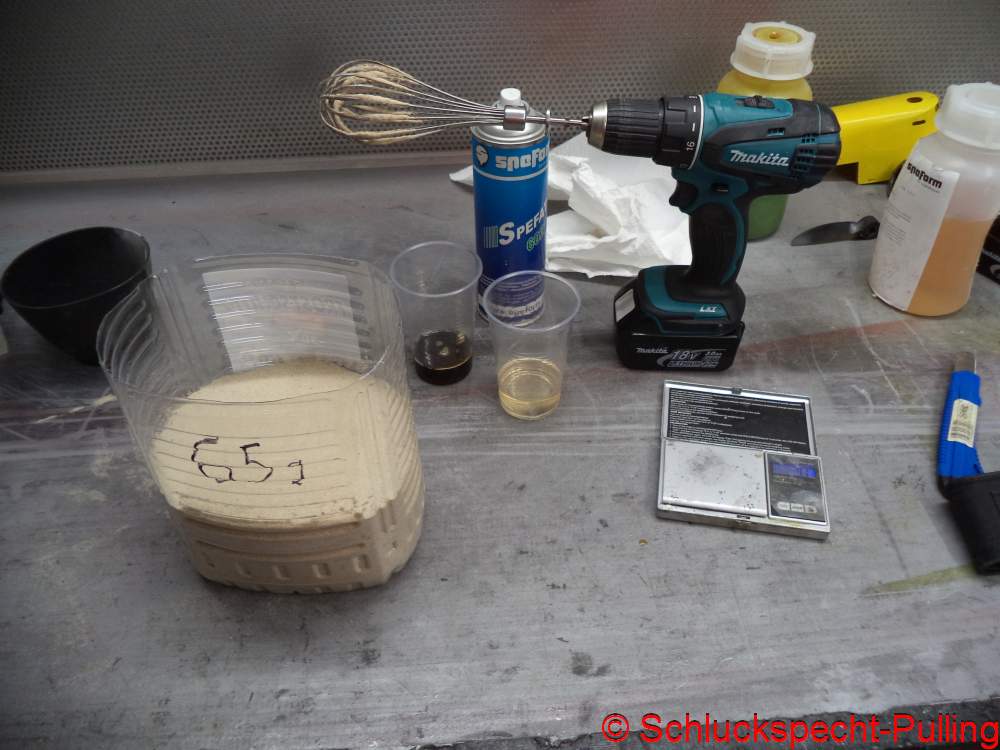
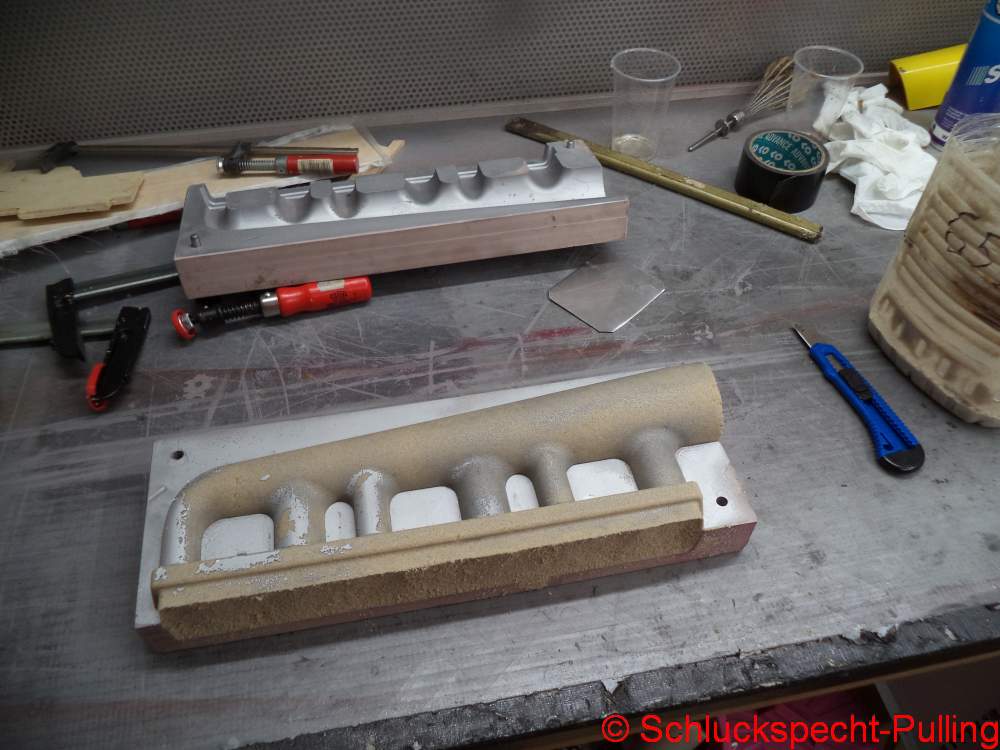
Ganz andere Baustelle: Der Sandkern für den Ansaugkrümmer. Die Form ist aus Kunstholz gefräst und schon eingetrennt.


Die richtige Menge Sand mit dem Zweikomponentenbinder. Am wichtigsten ist zweifelsohne der Hochleistungsmischer 😉


Da das Mistzeug innerhalb von Minuten abbindet hier nur Bilder vom fertigen Kern. Muss nur noch Alu drumgegossen werden…

Stay tuned!

Keine Angst! Läuft weiter….

Auch wenn die Häufigkeit der Beiträge abnimmt geht es unbeirrt weiter.

Der Grund des Schlendrians ist ein guter: 5 Kilo schwer, drückt weit über 100 dB(A) am Ohr und hört auf  den Namen Paula. 😉


Was hier so faul rumsteht ist die fertige Gussform für den Ansaugkrümmer. Noch ein paar Sandkerne stopfen und es kann abgegossen werden.


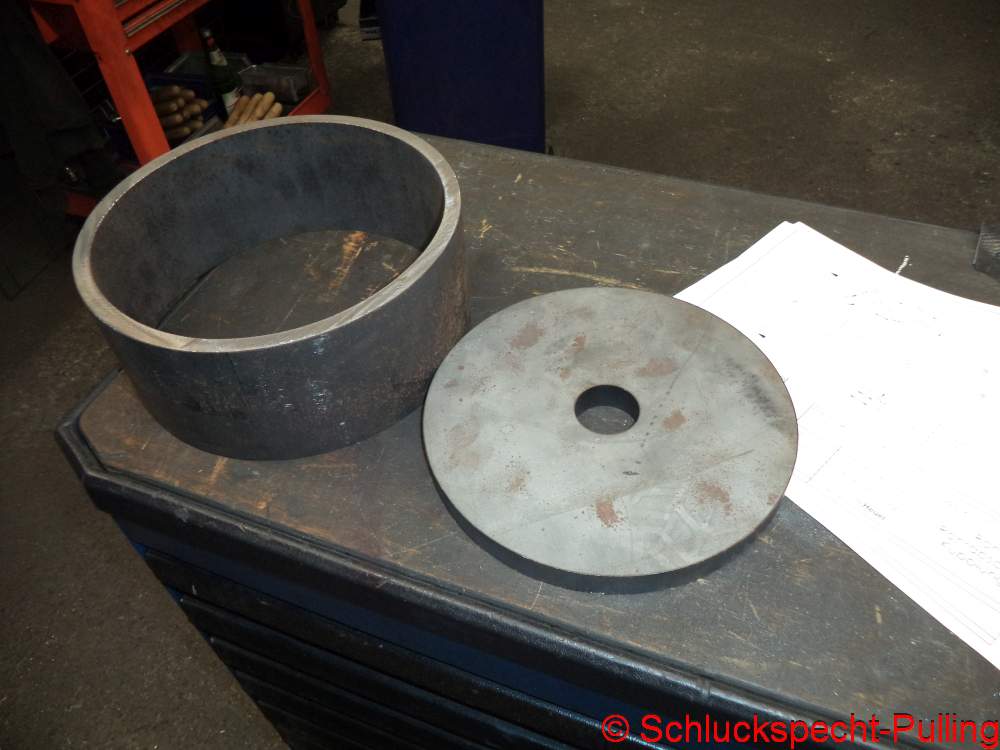
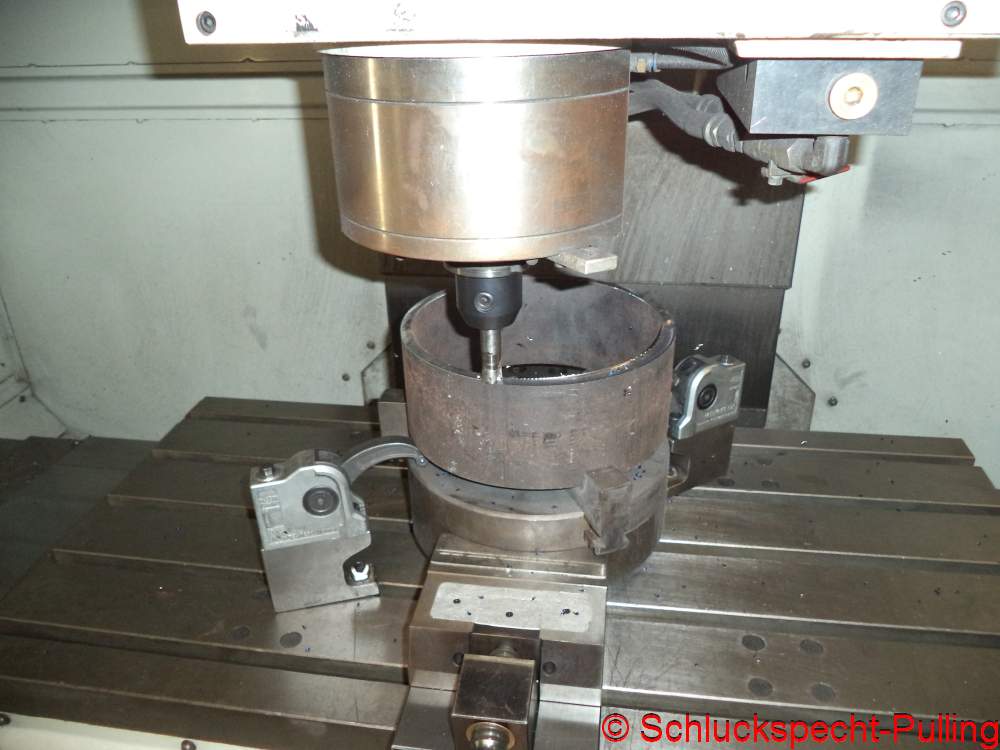
Zwei sicherheitstechnisch kritische Stahlrohlinge. Der Kupplungsschutz aus nahtlosem Rohr und die Schwungscheibe. Falls es die mal zerreißt hält das Rohr den Schrott im Schlepper. 😉

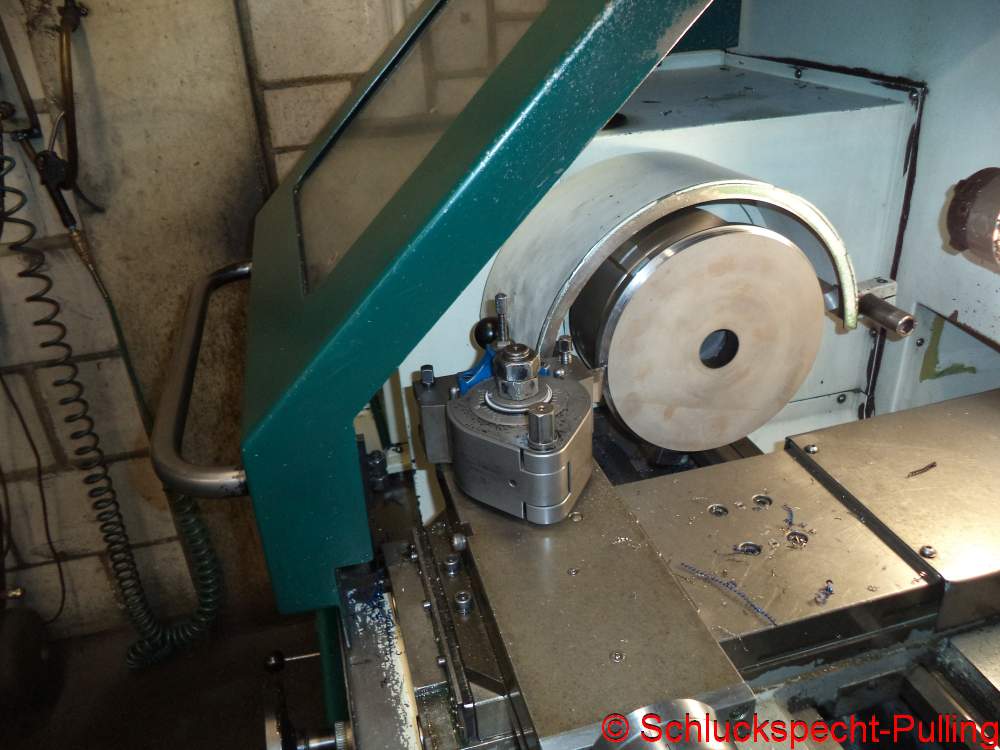
Ein bisschen Fräsen hier, ein bisschen Drehen da…..


…. und zack ist die Schwungscheibe fertig. Streng nach DTTO-Reglement.


Aber nicht nur Stahl wird seines überflüssigen Material beraubt. Hier ein Bauteil des Reversers.


Nach ein paar Stunden häufen sich die Teile.

Stay tuned!

Reverserbauteile und ein Krümmer

Wenn es einem zu gut geht und man auch sonst nichts zu tun hat……

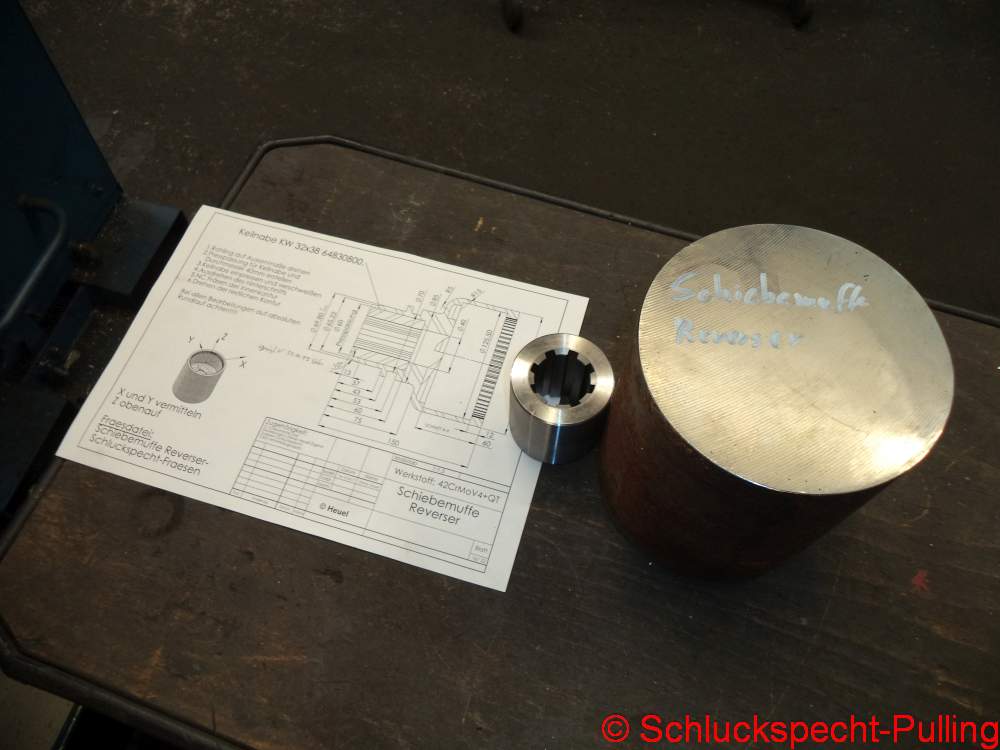
…..zerspant man einfach ein bisschen vorvergüteten 42CrMoV4. 😉


Aus dem rostigen Stück Welle ( D 140mm) wird auf der Drehbank…


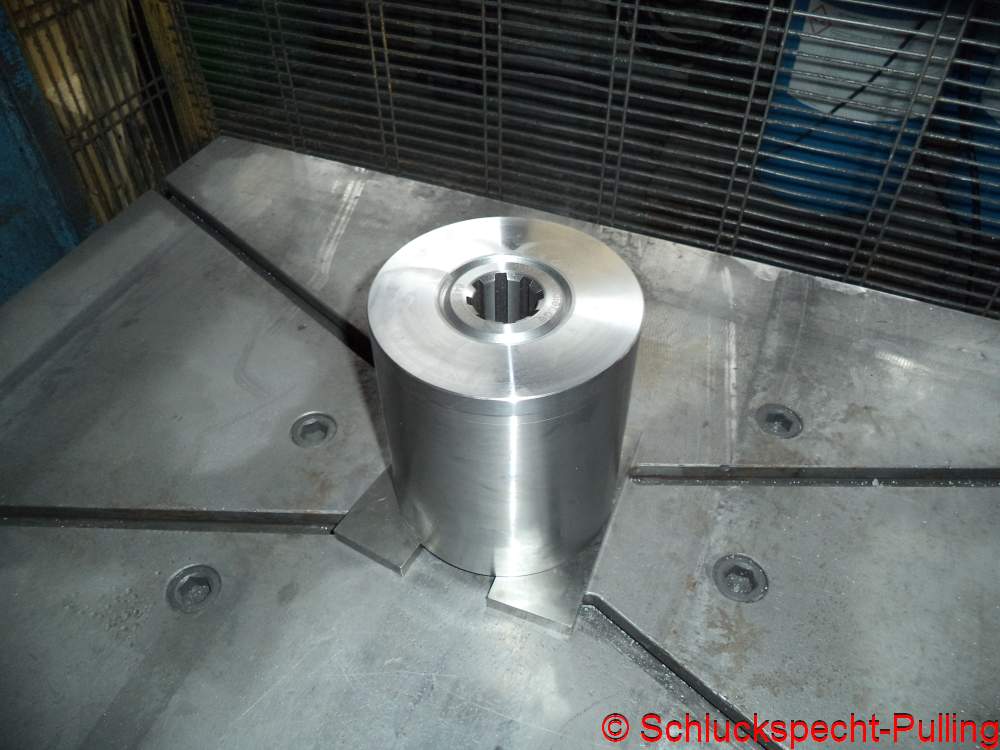
…..ein glänzendes Stück Welle mit einem Loch das da genau 5 hunderstel kleiner ist als die Vielkeilmuffe.


100 Tonnen Presskraft….jeder Komentar überflüssig 😉


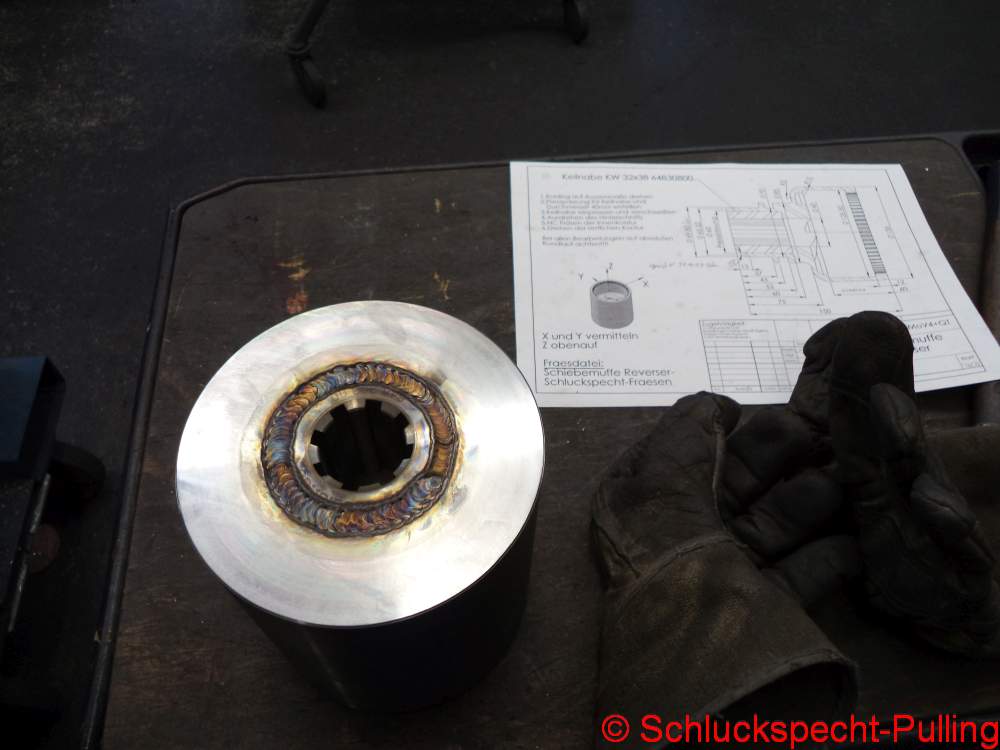
Mal so ganz theoretische betrachtet habe ich das Wissen eine Presspassung genau zu berechnen. Ganz praktisch hab ich da aber kein Bock drauf. Also zieht Alex mirnichtsdirnichts ne Naht drumherum:


Wenn das mein Konstruktionselemente-Professor sehen würde….
„Sowas macht man nicht! Das ist überdefiniert! Man kann nie genau sagen welcher Anteil von der Presspassung und welcher von der Naht getragen wird!“

BlaBlaBla 😉


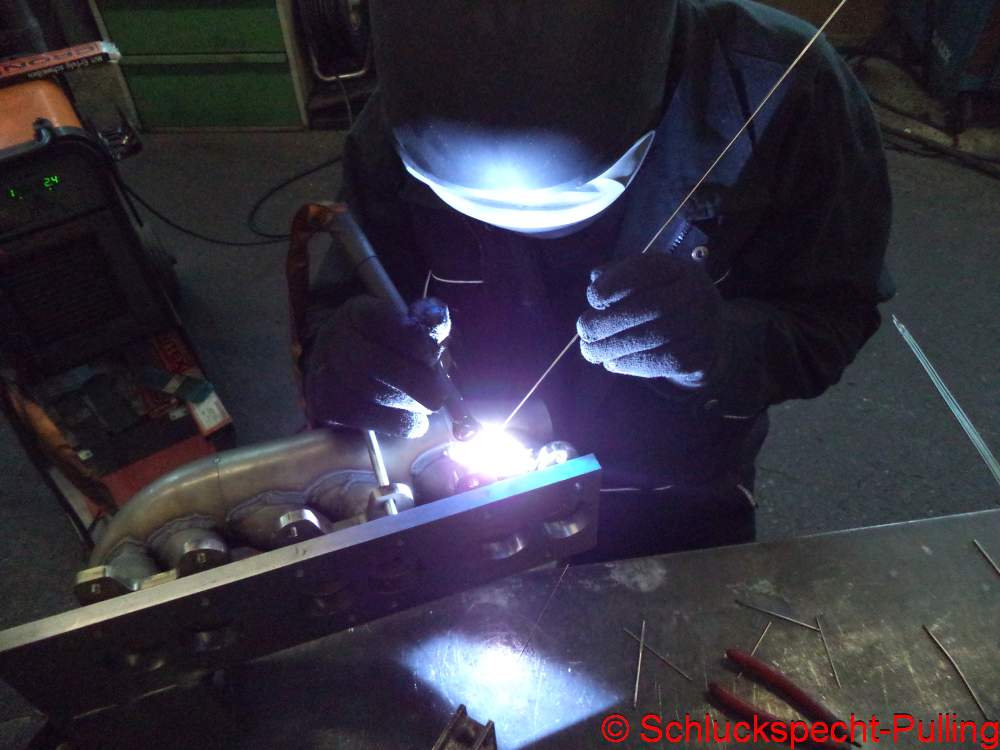
Unterdessen ist Alex auch am Krümmer zugange.


Die Drehbank räumt munter Vergütungsstahl raus. Das dauert und dauert und dauert…..

Die Zeit kann man nutzen:

Das nenn ich mal Klauenkupplung. „Mach das nicht alles zu filigran!“ hat man mir gesagt. Check.

Noch ein paar Nähte und der Krümmer ist fertig! Endlich mal was was man an den Motor halten kann 😉

Stay tunded!

Brückentagsproduktivität

Was machste  an einem freien Brückentag? Richtig! Was Produktives!

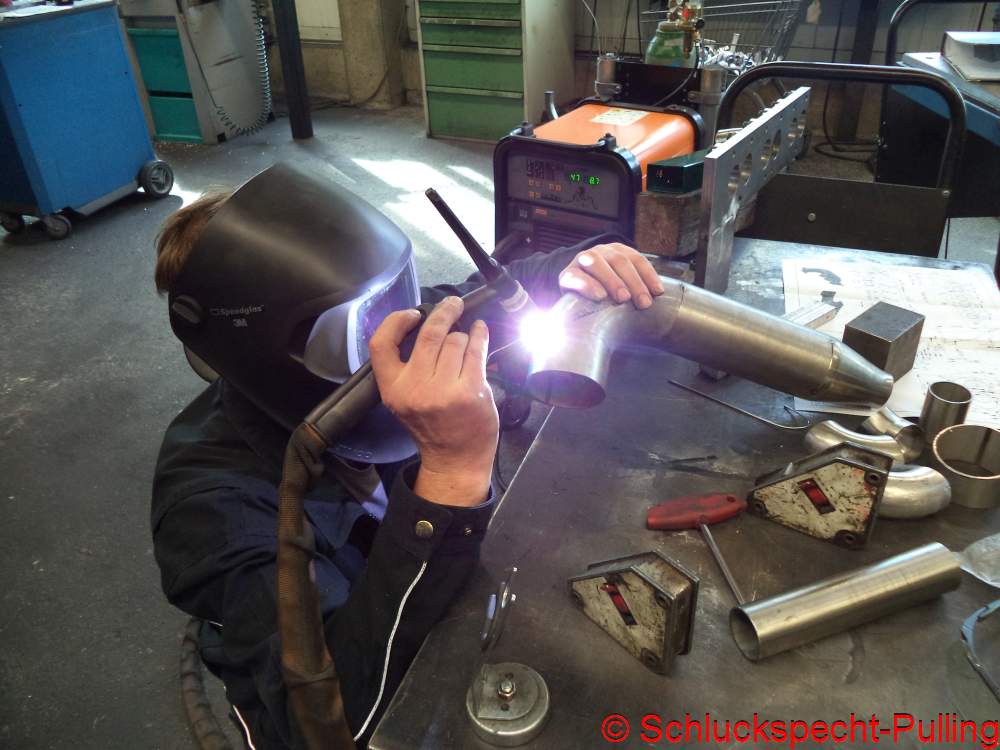
Alex vergnügt sich munter mit dem Krümmer. Mal ehrlich…ich hätt da keine Nerven zu 😉
Es wird, es wird…..

Ich mach mir in der Zwischenzeit Spaß mit der Vorrichtung zum Verzahnungfräsen.


Taddaaa…fertig…

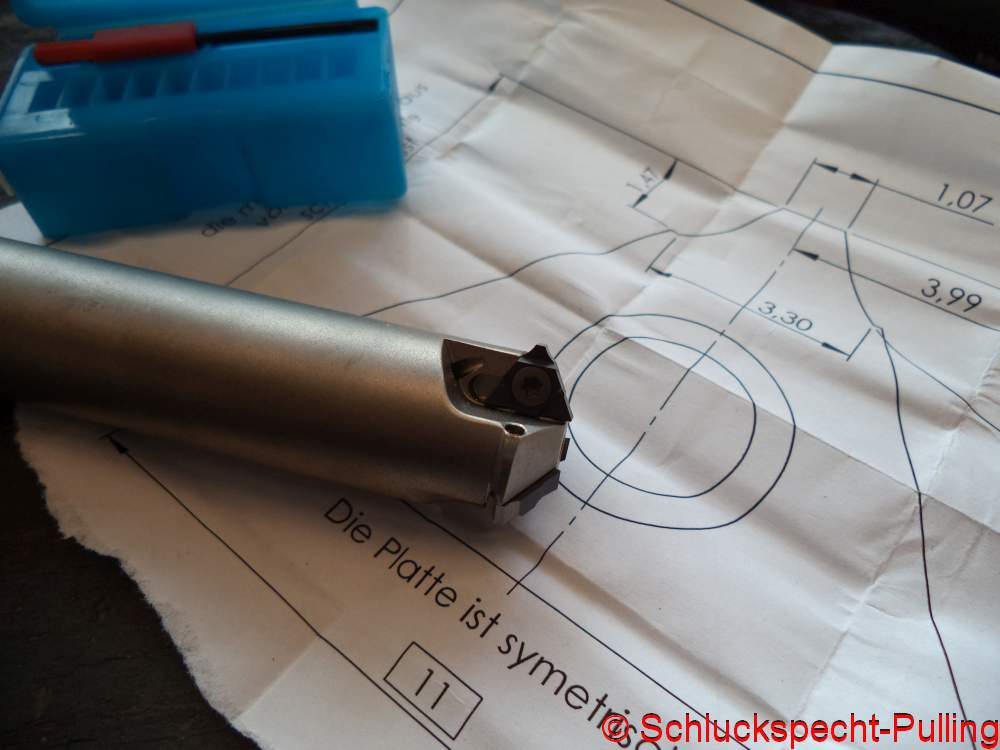
Achtung, Achtung! Der interessierte Leser weiß sicher noch das ich mir für die Kupplungsverzahnung „was ganz geiles einfallen lassen“ hab:


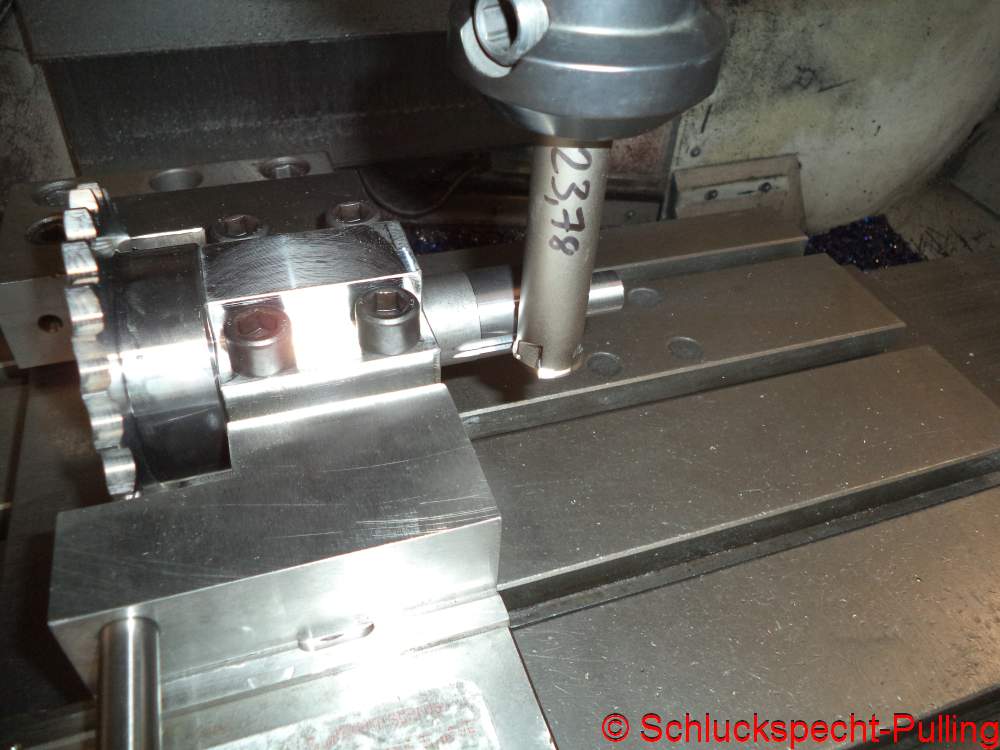
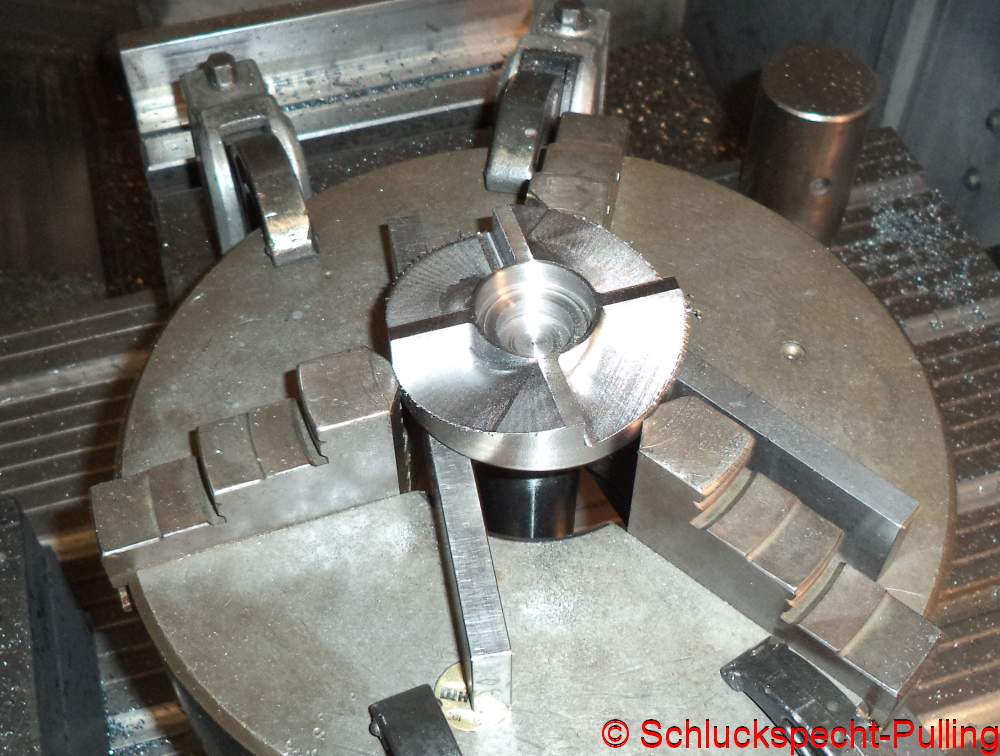
Eigentlich ein Werkzeug zum Fräsen von großen Gewinden, jetzt für kleine Schluckspechte.

Die Wendeplatten hab ich mir bei einem benachbarten Unternehmen auf einer Projektorschleifmaschine umschleifen lassen. Ein geiles Teil und der Mann davor ein Virtuose der der Maschinenkunst. Vielen Dank nochmal an dieser Stelle!


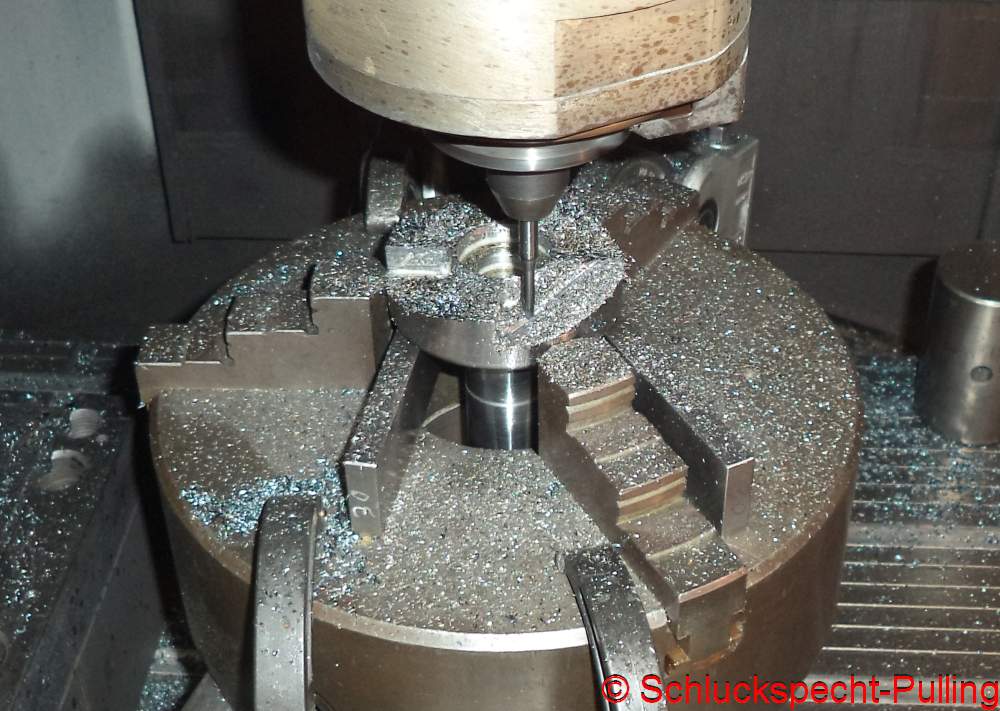
Freunde der Fototechnik: Der Fräser steht nicht still sondern rotiert mit 2000 1/min. Das nenn ich Belichtungszeit. Achja, die Vorrichtung funktioniert.


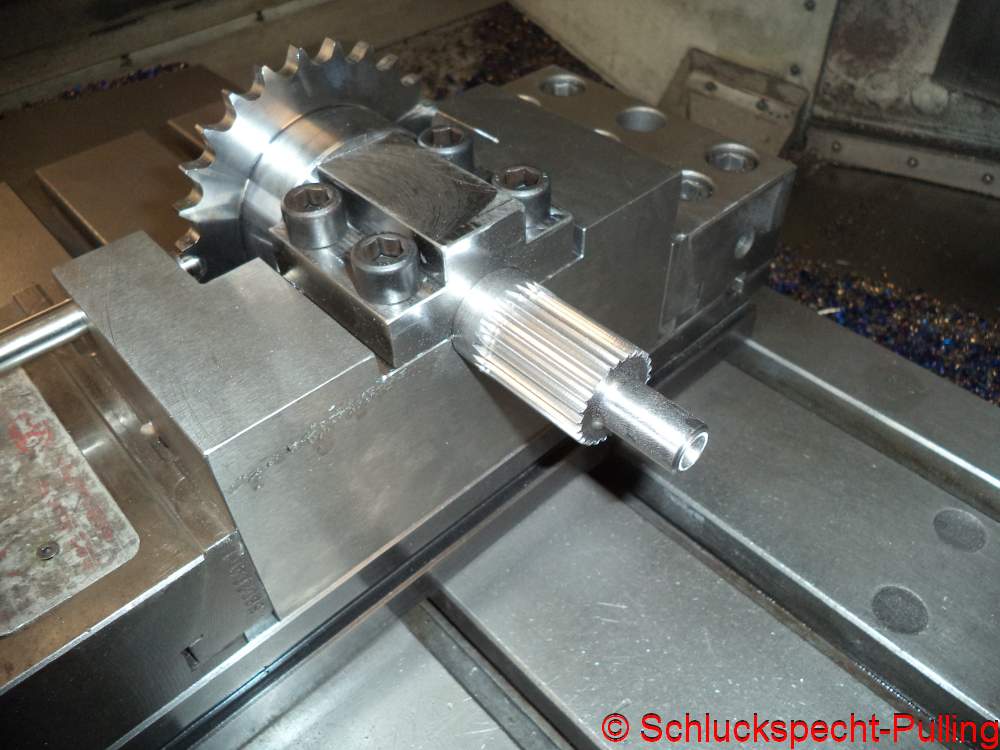
Nach genau 26 Programmstarts ist die Verzahnung fertig. Hier nur ein Probeteil aus Baueisen welches ich später allerdings als Kupplungsmontagewerkzeug verwenden kann und auch muss.

Für die Klugscheißer hier 😉 :

Natürlich hätte ich auch 13 mal weiter tackern und auf beiden Seiten fräsen können, aber ich wollte die Verzahnung im Gleichlauf fräsen und auch nicht von außen ins Volle fahren. Dafür sind mir die Wendeplatten dann doch zu selten. 😉


Hui, die erste Kupplungsscheibe hat schon mal Platz genommen. Das ist auch genau der Zeitpunkt wo ich mich wieder über diese amerikanisch Schwachsinnsverzahnung aufregen muss. Nominell haben alle Scheiben die selbe Verzahnung….kennen die eigentlich keine Normung??? *grml*

Richtig: die anderen beiden Scheiben passen noch nicht.

52 Programmstarts weiter:

Ich freu mich schon auf die Verzahnung der Suzuki-Differentialräder respektive der Steckachsen die da rein kommen. Die sieht aus als hätte sie der Hulk draufgekaut…. wenigstens keine Evolventenverzahnung 😉

Stay tuned!

Jede Menge Material und eine Lösung

Nur ein kleines Update, ganz einfach weil es nicht so sehr viel zu berichten gibt was man mit Bildern untermalen könnte 😉


Jede Menge Material für den Reverser und die Hinterachse ist eingetrudelt. Hauptsächlich 7075 T651 und vorvergüteter 42CrMoV4. Cool….

Im Hintergrund der gelaserte Kupplungsflansch.

Für das leidige Thema Verzahnungsfräsen hab ich dann wohl eine Lösung gefunden die sowohl einfach als auch genau genug sein dürfte:


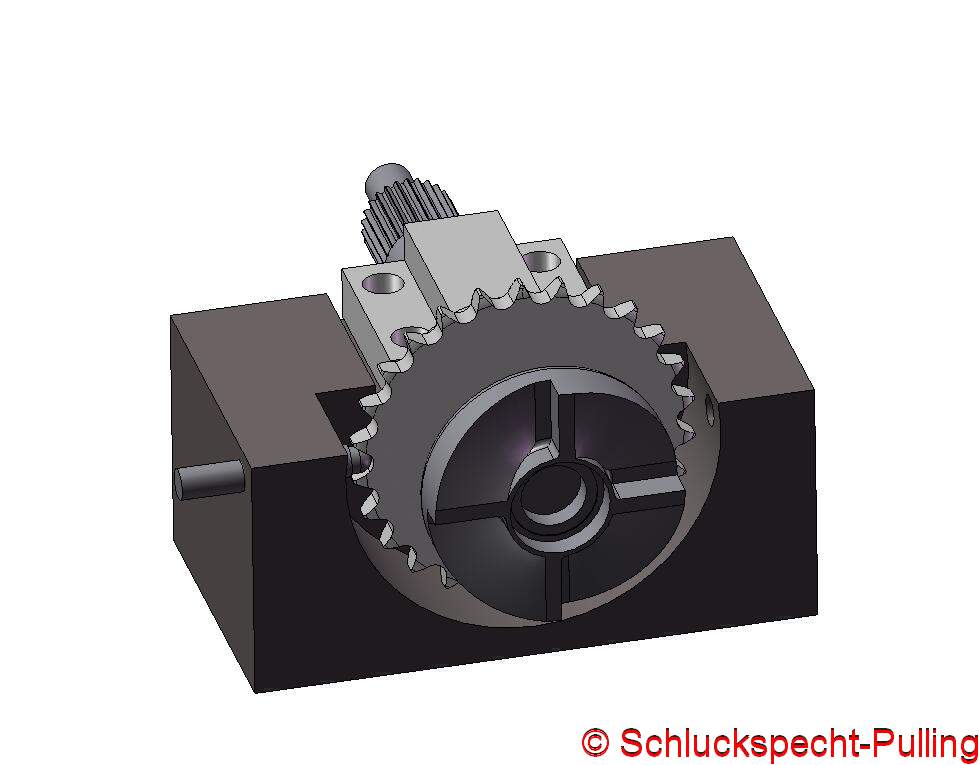
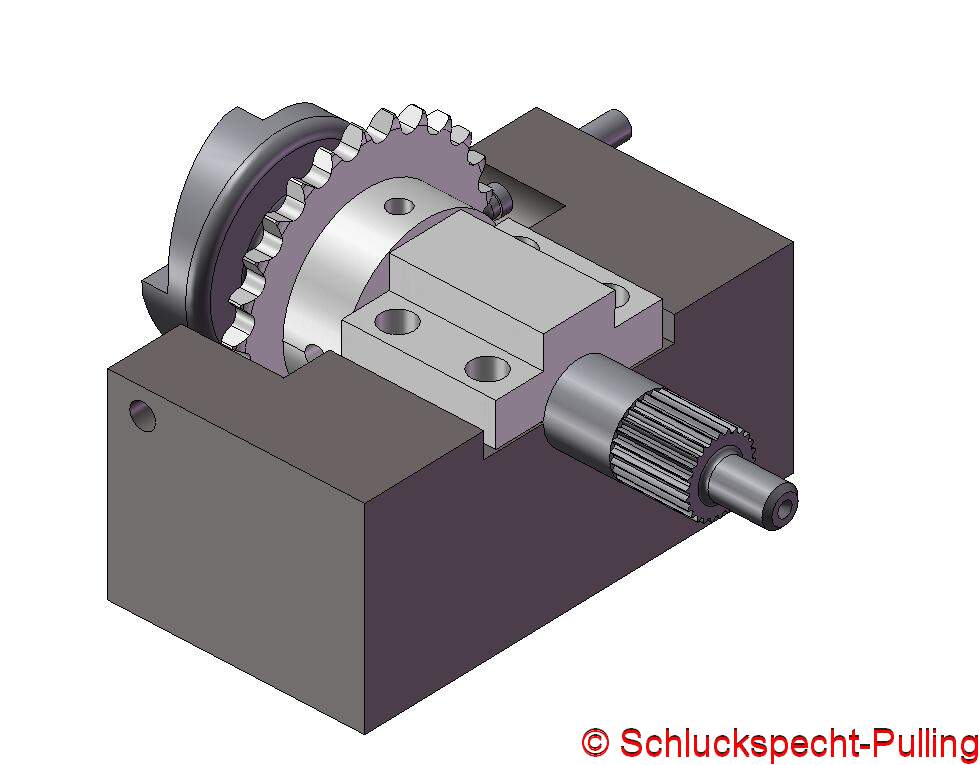
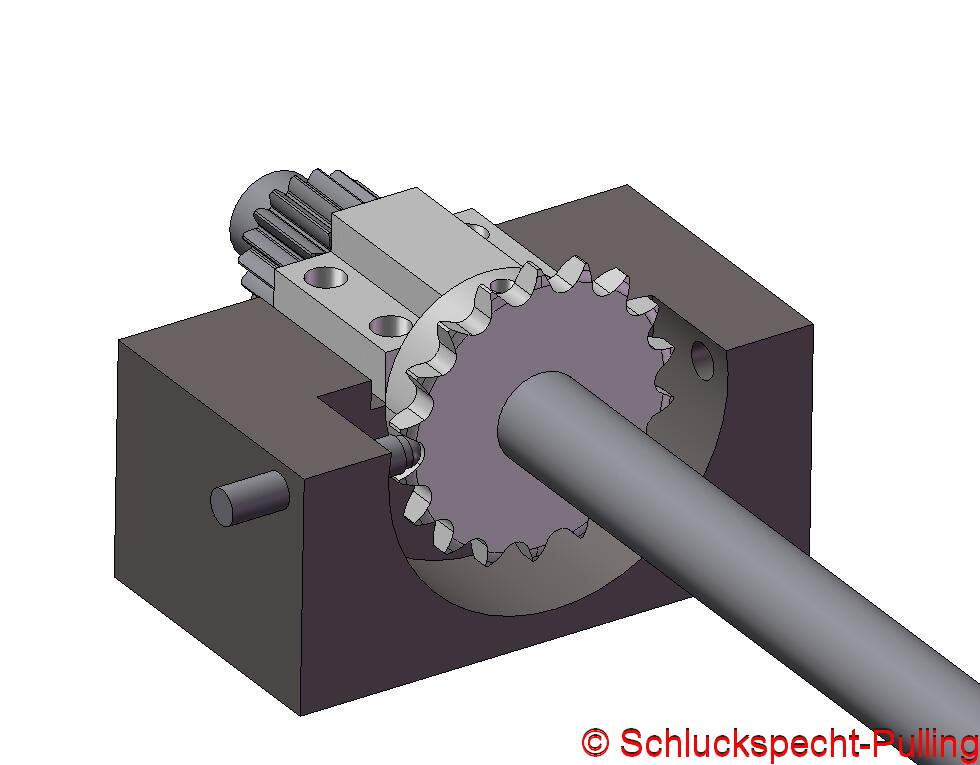
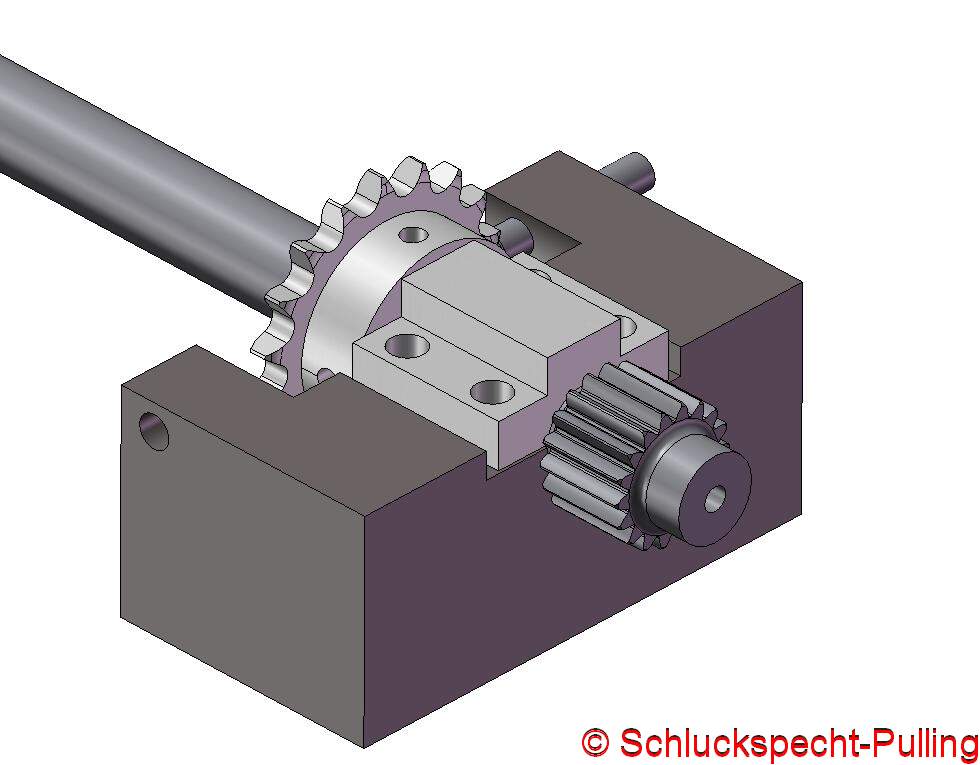
Ein Teilkopf ganz einfach.

Die Teilscheibe ist ein Norm-Kettenrad welches auf die Welle geklemmt wird. Dort hinein greift ein Indexstift und geklemmt wird das Ganze mit 4 Schrauben. Tadaaa…

Verwendbar für die Kupplungsverzahnung (n=26), die Steckachsverzahnung  (n=26) als auch für die Sonnenradverzahnung (n=18)

Für die Kupplungsverzahnung hab ich mir was ganz geiles einfallen lassen 😉 Dazu später mehr.

Stay tunded!

Krümmer, Krümmer und Reverser

Huiiii, seit langem mal wieder ein Beitrag ohne Bilder aus dem CAD, nur echter Stoff. 😉


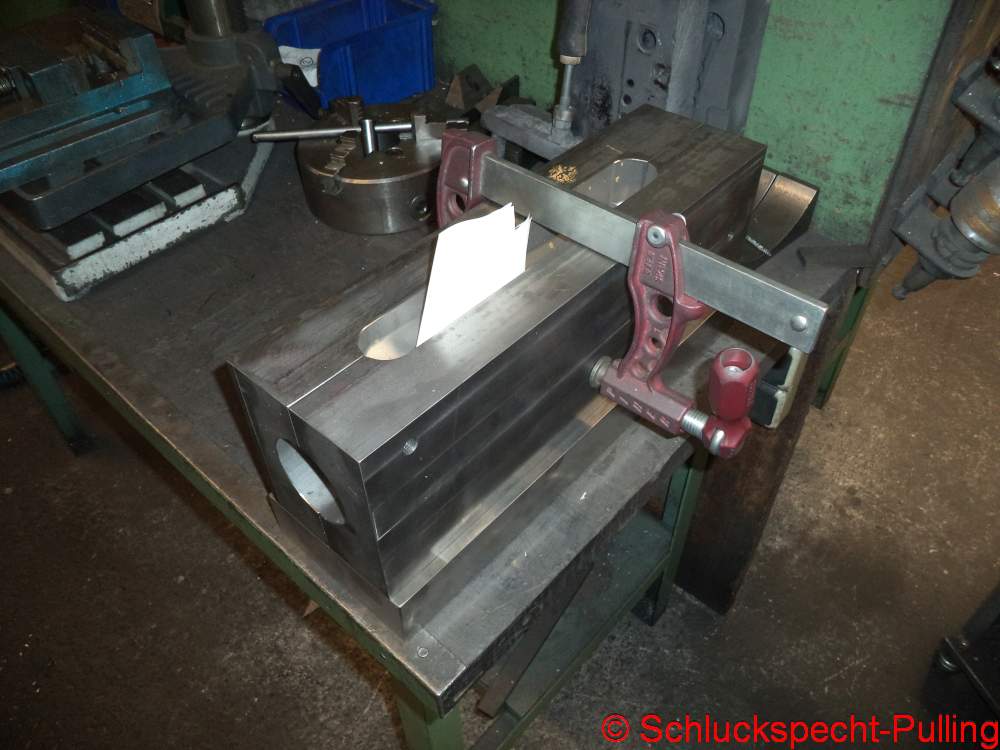
Die Gussform für den Ansaugkrümmer wird langsam aber sicher.


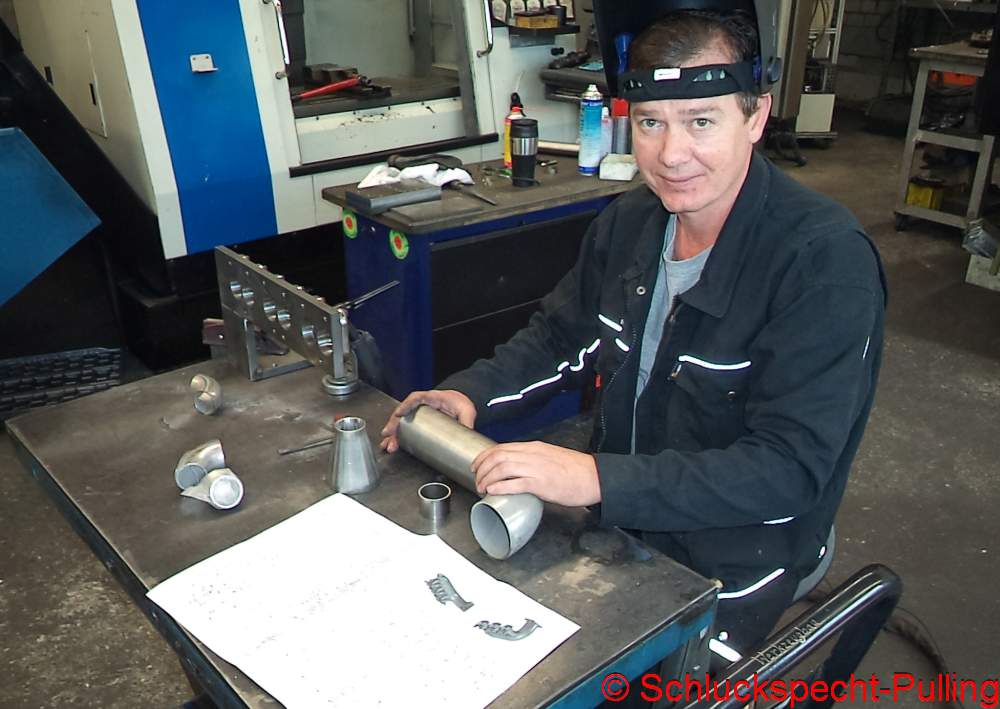
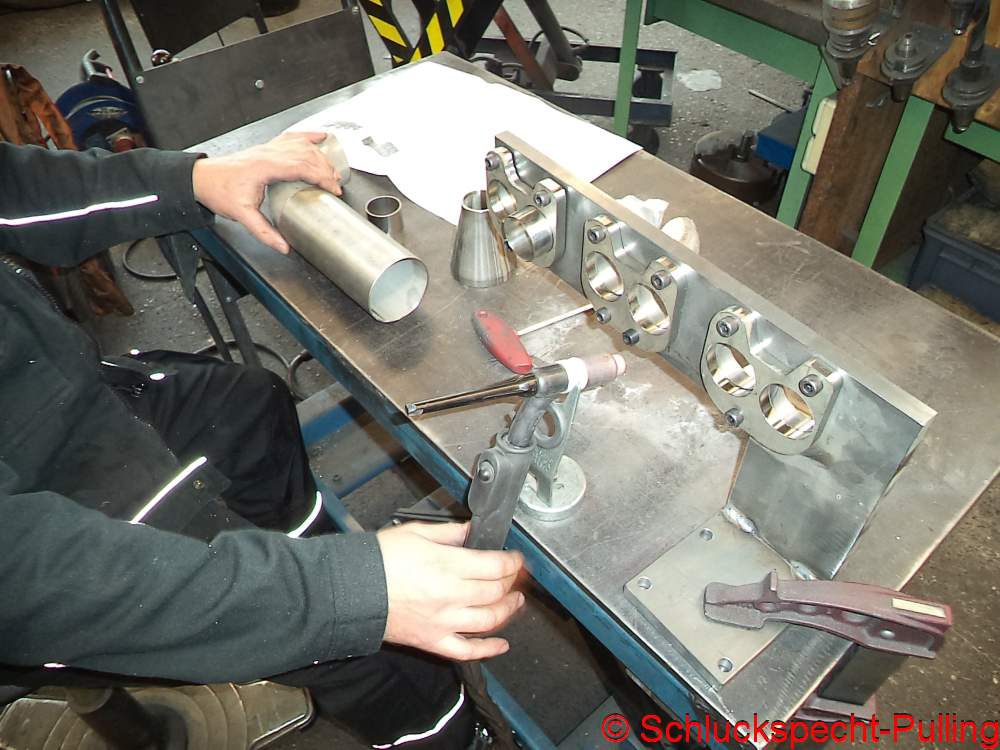
Alex hochmotiviert mit dem WIG-Schweißgerät. Ich glaube eine Lehre für den Krümmer zu bauen war goldrichtig, was eine Bastelpackung 😉


Nach und nach bildet sich ein Abgaskrümmer….

…..der nach ein paar Stunden echt sehenswerte Formen annimmt.

Währenddessen auf der Fräse…

…dann auf der Drehbank……

….und dann wieder auf der Fräse…


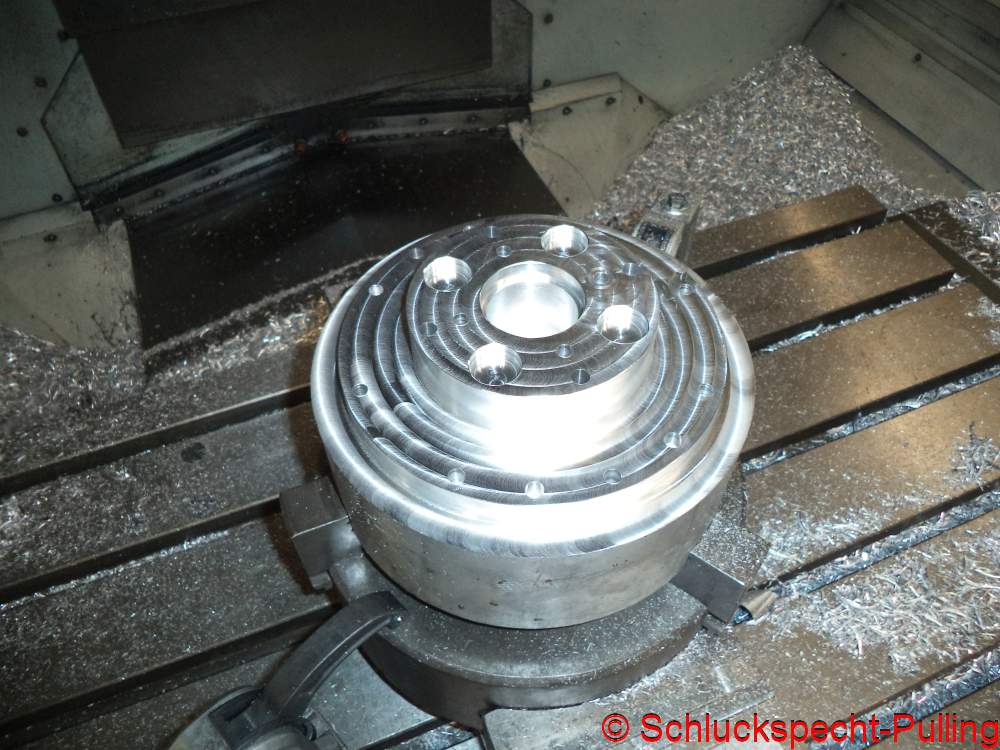
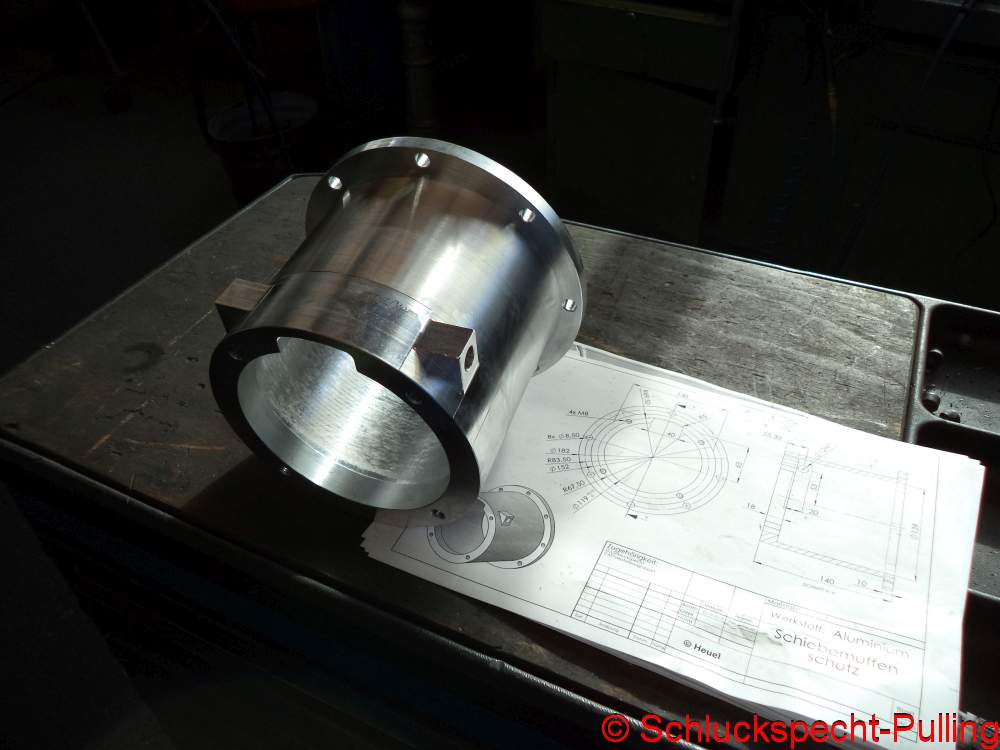
…..wird ein schwerer Klotz Alu zu einem leichtem Klotz Alu. (Zu Beginn der Arbeit war kein Span in der Maschine 😉 )

Das Teil nimmt später einmal die Schiebemuffe für den Reverser auf.

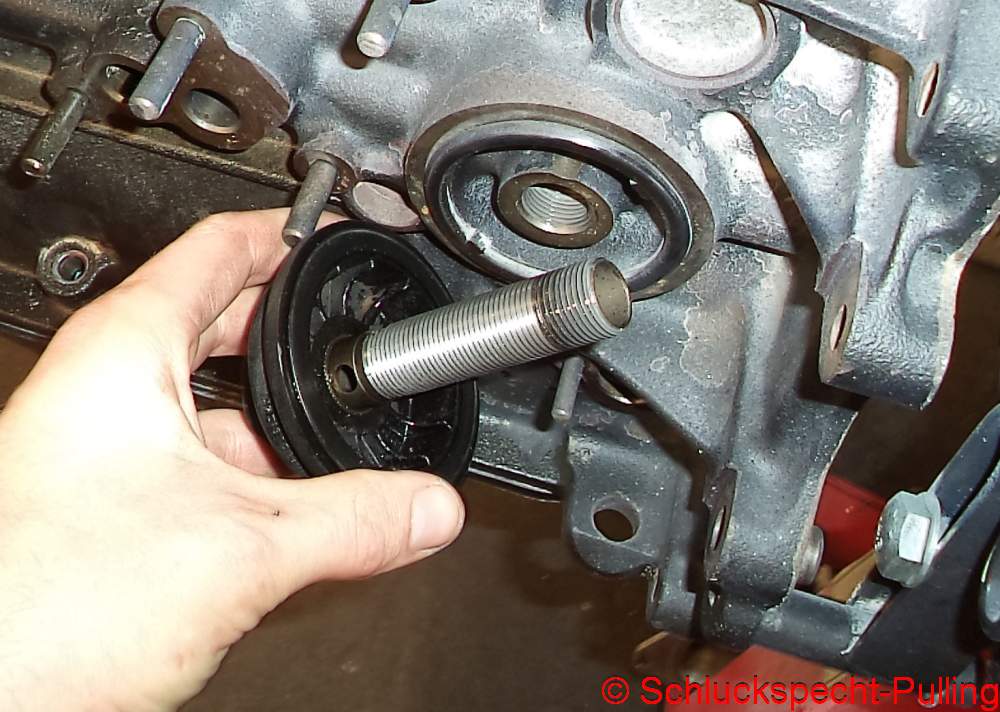
Ahhhhhh, hätte ich ja beinahe vergessen: Ölkühler braucht kein Mensch!!!


Darum wird der auch nicht mehr verbaut. Bleibt ein Loch das nicht nur unschön aussieht, sondern aus dem auch noch der ganze Öldruck entfleucht. Darum wird einfach das Gewinde ( UNF 3/4″-16 Gänge) der „Klemmschraube“ bis unten hin geschnitten….


…gekürzt…

…und mirnichts dirnichts in den Motor geschraubt. Fettich…

Stay tuned!

Achse in Bits und Bytes

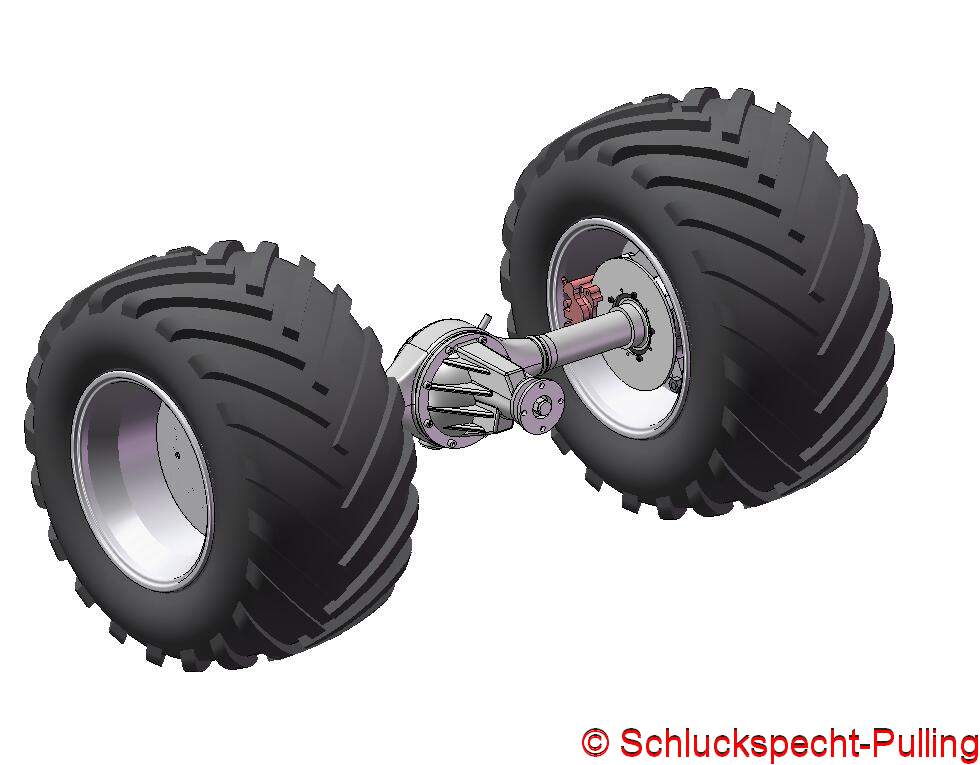
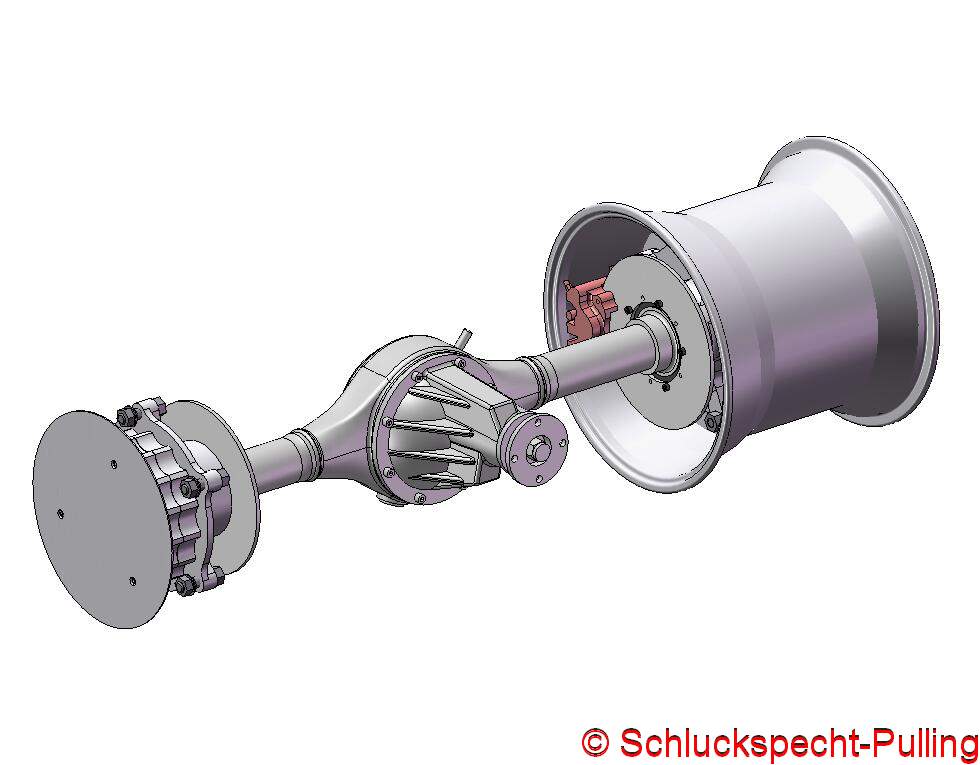
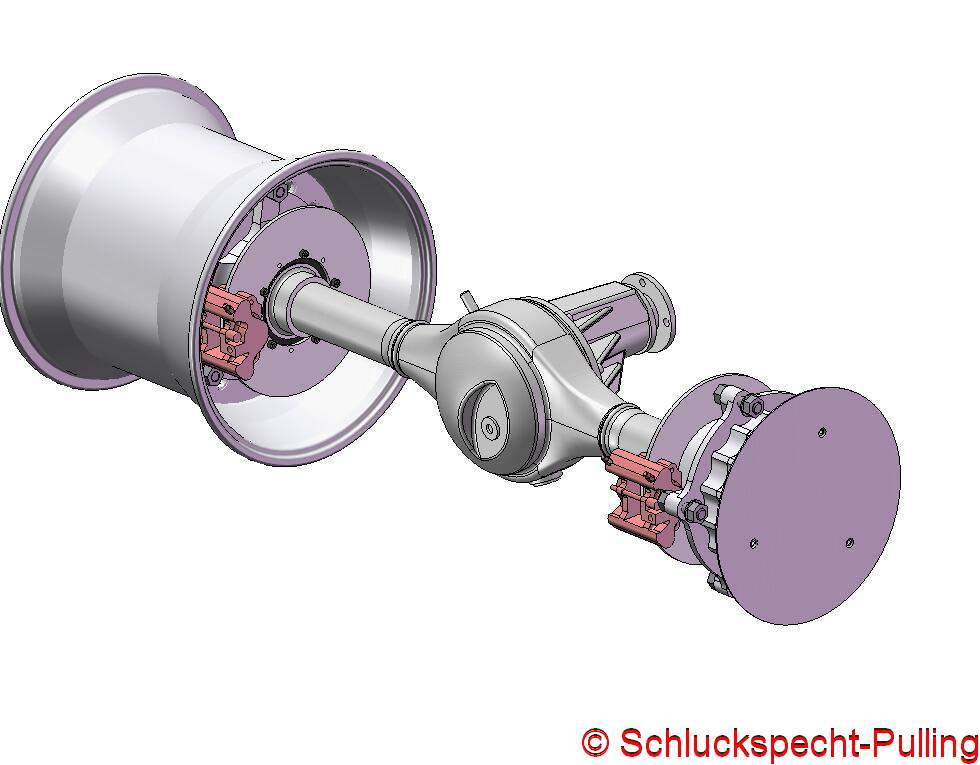
Ein „richtiges“ Getriebe sparen wir uns beim Schluckspecht. Es macht in meinen Augen einfach keinen Sinn die Kraft, genauer das Drehmoment, direkt am Motor zu erzeugen und dann mit den notwendigen dicken Wellen über die lange Distanz nach hinten zu bringen. So findet die letzte Untersetzung (4:1) erst direkt in den Radnaben statt. Macht die Achse natürlich nicht einfacher, hat sich aber bei „den großen“ Tractorpullern und auch bei den Compactdieseln bewährt.


Damit wäre -zumindest im CAD- wieder eine große Baustelle abgehakt.

Nu geht’sbald schon mit dem Rahmen los…. 😉

PS: Wer findet raus warum ich die Innenverzahnung des Sonnenrades nicht programmiert habe? 😉

Stay tuned!

Teil um Teil, Zahn um Zahn

Weiter geht’s mit der nächsten größeren Baustelle.

Der Achse

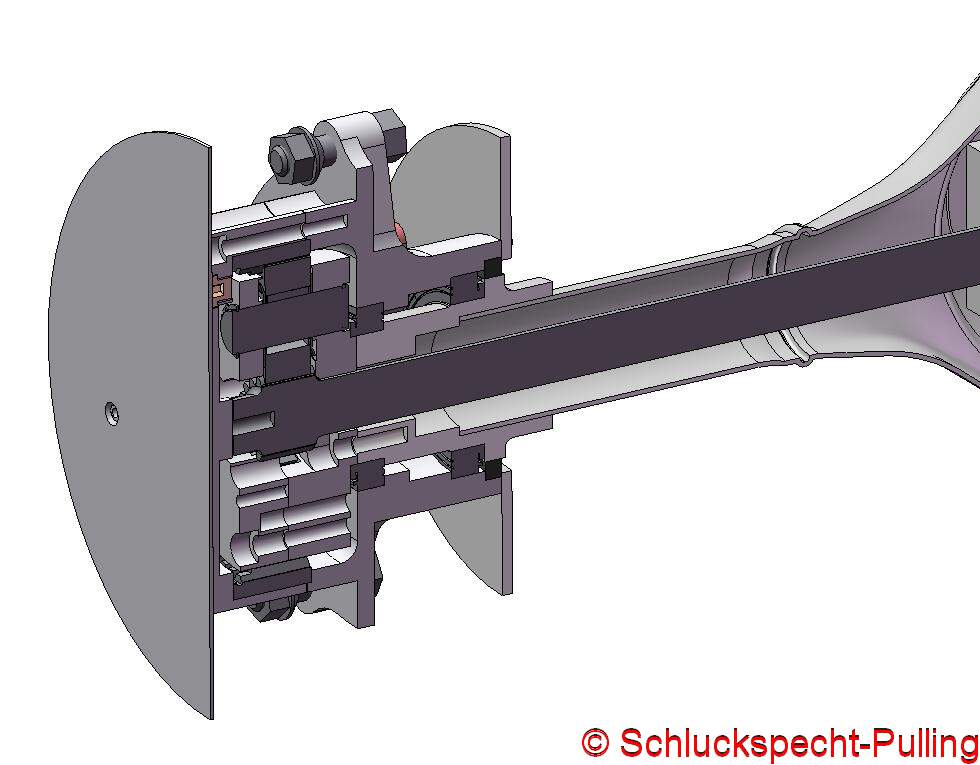
In der Achsbaugruppe spielt die Musik. Und zwar richtig. Die Motordrehzahl von vorne wird im Differential untersetzt, umgelenkt und nach außen verteilt. Dann geht es in die Außenplanetengetriebe wo nochmal untersetzt wird. Ab da wird’s dann wieder einfach: Felge–>Reifen–>Boden 😉

Wenn Schaden an einem Schlepper entsteht dann entweder am Motor oder der Kraftübertragung. Also—> vernünftig machen 😉

CAD-Daten sind nicht alles, aber ohne CAD-Daten ist alles nichts.

Die eingescante Achse vom Suzuki Samurai wurde analog zum Motor in ein Volumenmodell umgesetzt mit dem man arbeiten kann.


Das Sonnenrad einer ZF APL 1351 Achse.

So glücklich die Fügung war zwei Planetengetriebe aus oben genannter Achse zu bekommen, so unglücklich ist das nur ein Sonnenrad vorhanden war. Was tun?

Erstmal herausfinden was da für ne Verzahnung außen wie innen drauf sitzt. Innen war recht schnell gefunden. (DIN 5480) Aber außen? Irgendwas evolventiges wird es wohl sein. Nach ewigem hin und her bin ich zu dem Schluss gekommen das es wohl zwischen Modul 2 und Modul 2,5 sein muss. Richtig passen tut da aber auch nichts. Ich habe die starke Vermutung das die mit einer Profilverschiebung arbeiten um den Zahnfuß stabiler zu bekommen. *grml*

Sei´s drum, vernünftig fertigen (mit Modulfräser) kann ich so ein Rad mit verschobenen Profilen eh nicht. Es wird wohl auf einen Formfräser oder ein 3D Fräsprogramm hinauslaufen.

Aber wie die genaue(!) Zahnform abgreifen? Mit Trick 17!

Man nehme präzise geschliffene Auswerferstifte in feiner Durchmesserabstufung, lege diese in gegenüber liegende Zahnlücken und messe über alles. (nur bei gerader Zähnezahl möglich, Glück gehabt 😉 )
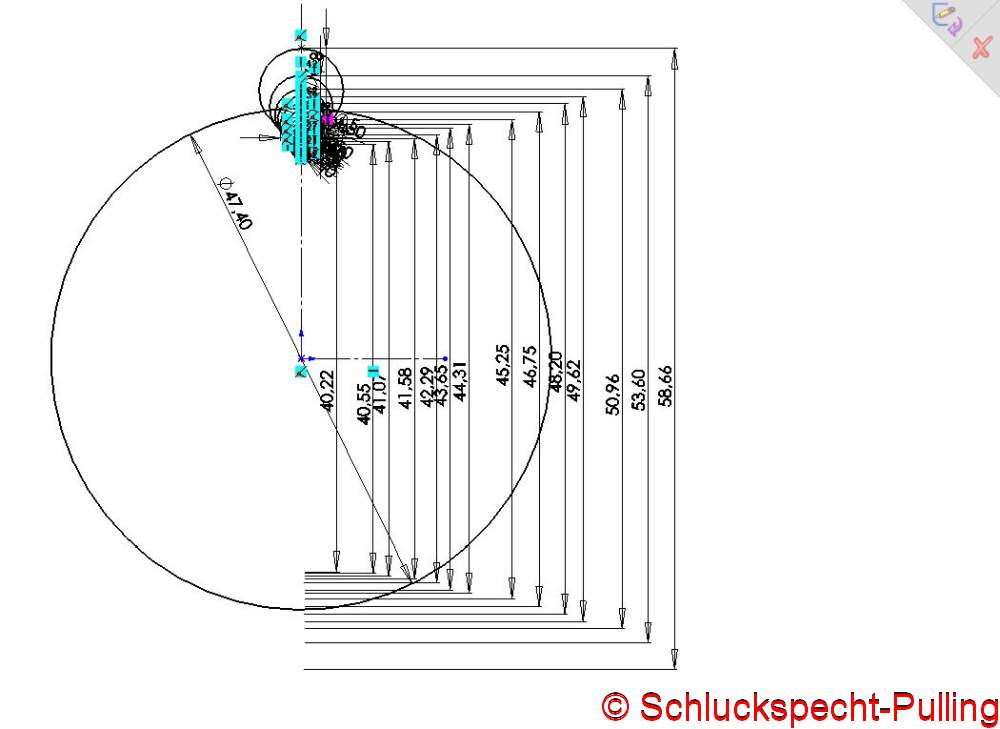

Tadaaa!

Eine tangential an den Kreisen verlaufende Kurve sollte genau die Zahnform ergeben. Es wird aber noch besser:

Die Zahnform kann sehr, sehr genau durch Kreisbögen angenähert werden. Verrückt!
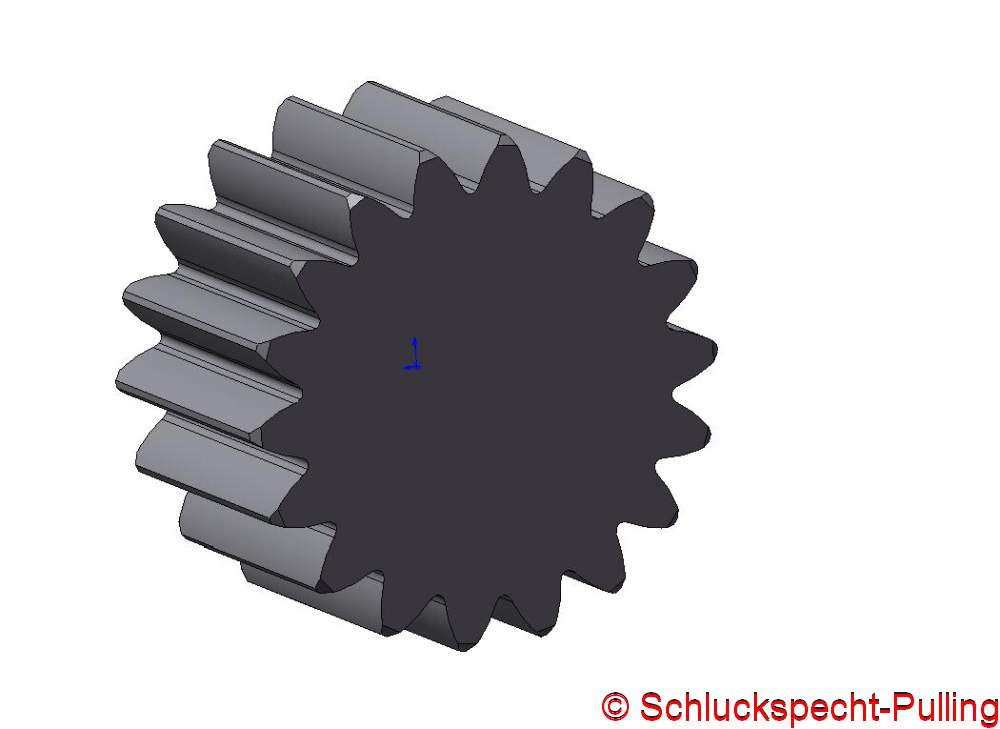

Ein rekonstruiertes Sonnenrad. Die Innenverzahnung brauche nicht. Aber dazu später mehr….
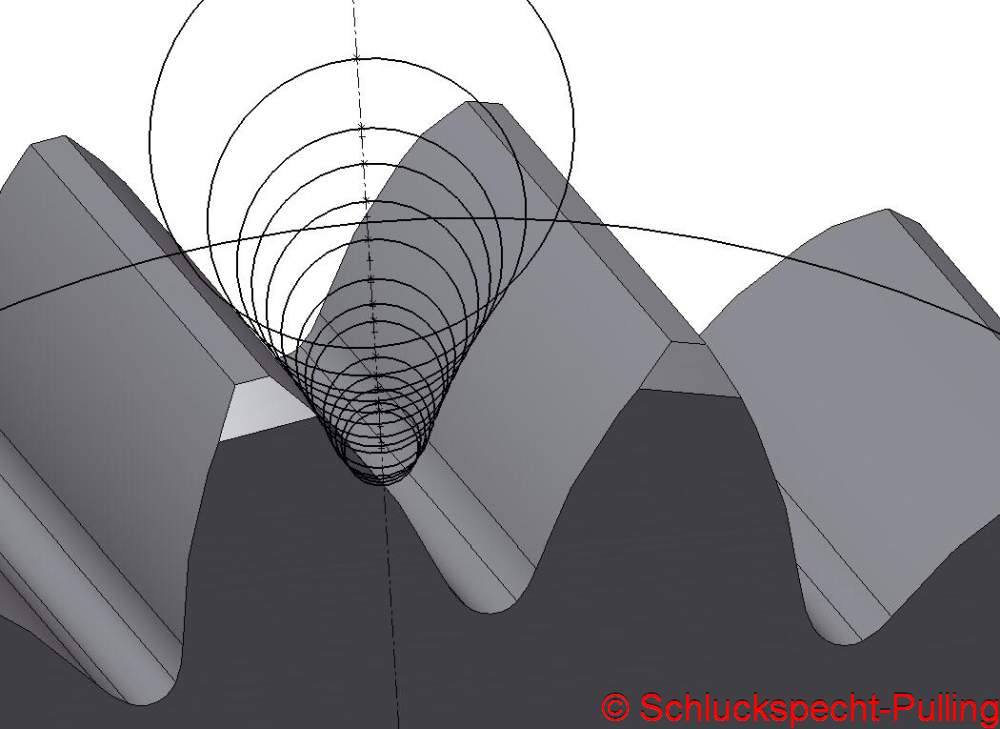

Die größte Abweichung von den Kreisen beträgt unter 0,01mm!!! Wie das geht weiß ich auch nicht, ist aber so.

Weils so schön ist mal das Hohlrad. Es würde mich wundern wenn ich das kaputt kriege. Zum Glück muss ich da die Zähne nicht nachprogramieren.

Neben dem Computerwahnsinn geht es aber auch ganz praktisch weiter:


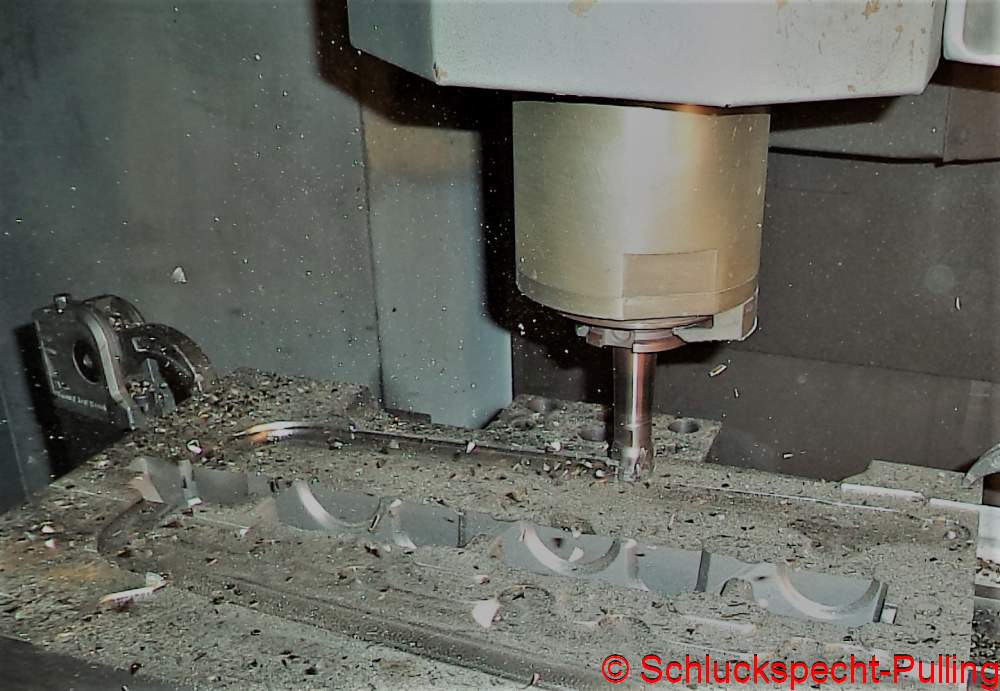
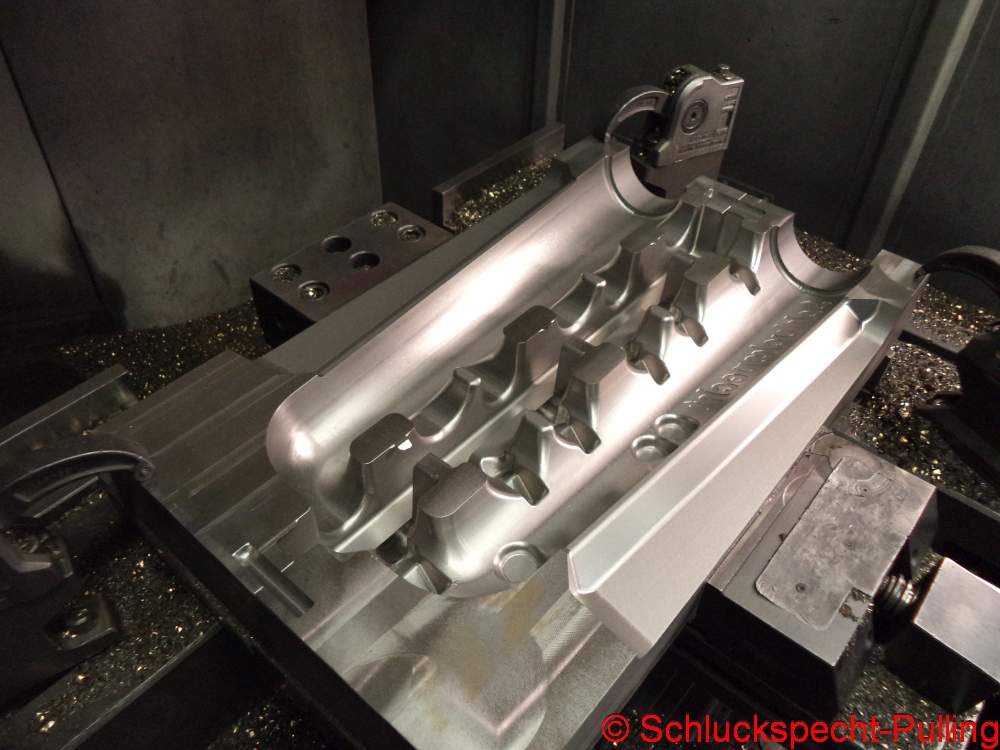
Die Form für den Sandkern der Ansaugbrücke auf der Fräse.

Stay tuned!
Vorwärts immer, Rückwärts manchmal

Nach etwas längerer Pause mal ein Update. Es hat einfach länger gedauert sich was Vorzeigbares aus dem grauen Muskel zu drücken. (Wenn man sich beim Anlasser und der Spritpumpe schon nicht mit Ruhm bekleckert hat. 😉 )


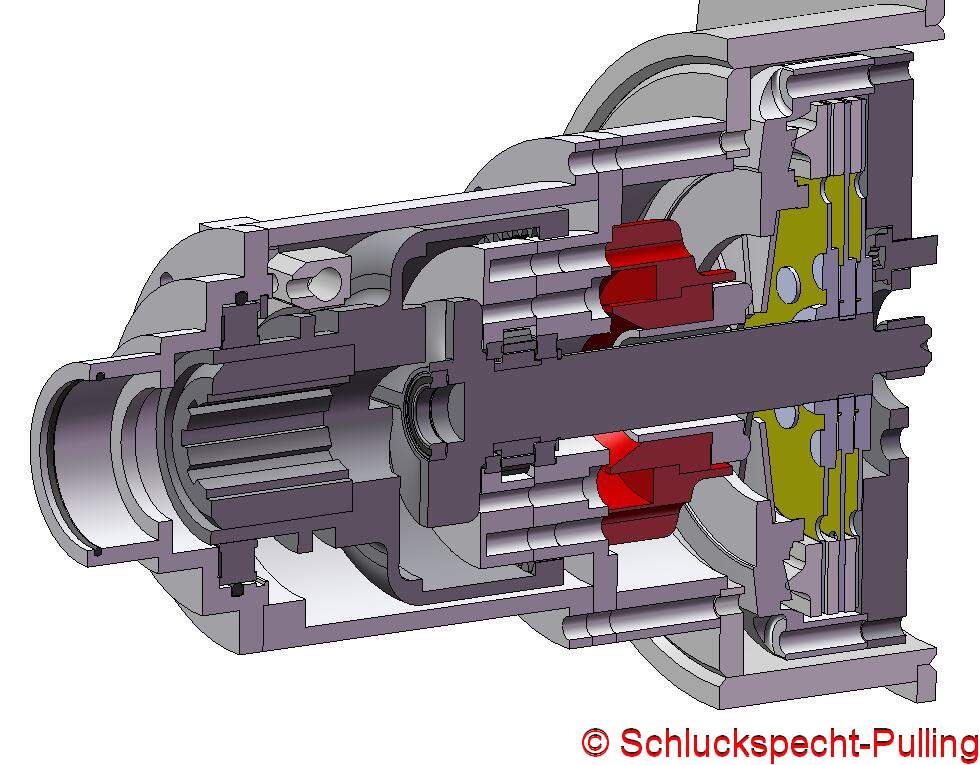
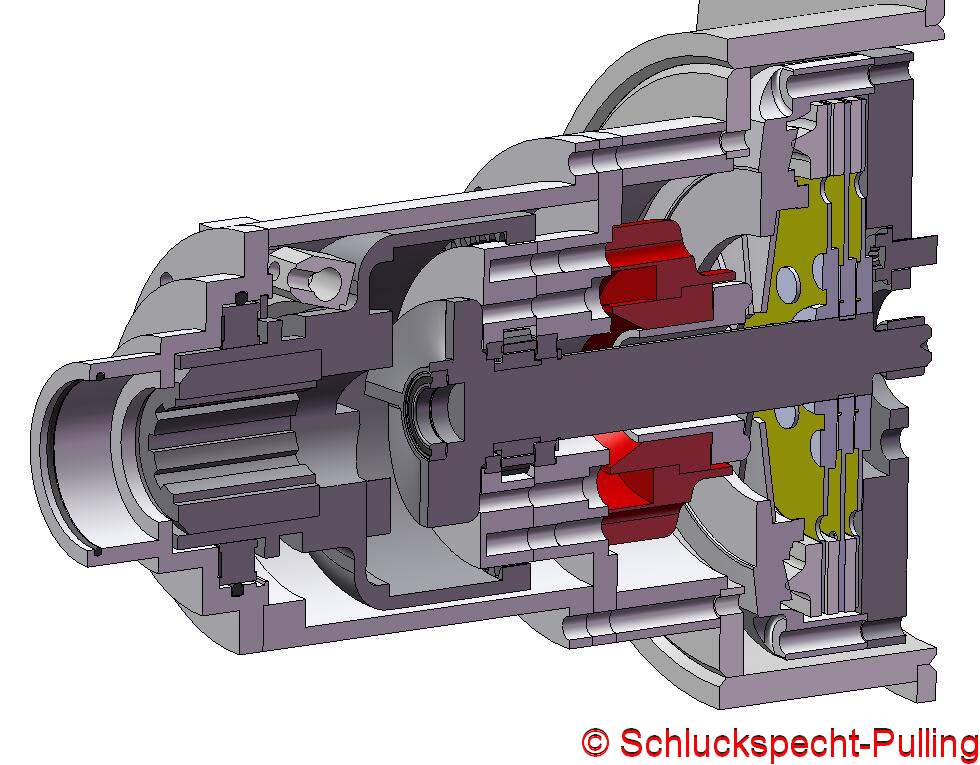
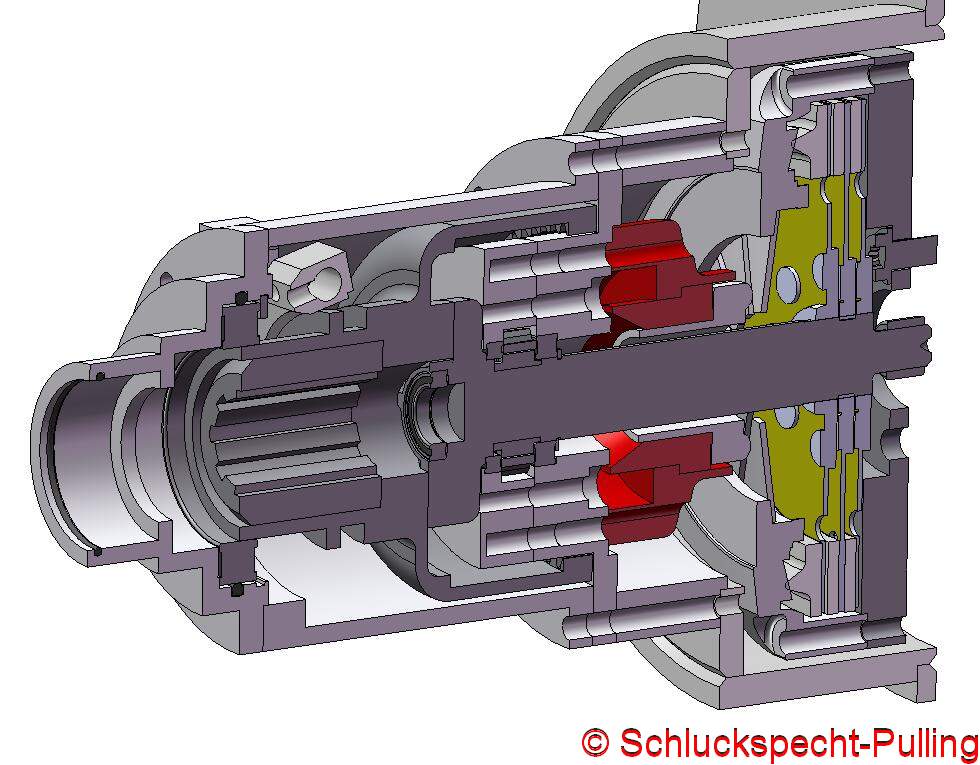
Sieht unspektakulär aus, hat es aber im wahrsten Sinne des Wortes in sich. Die Kupplung bzw. der Reverser sind wohl das Komplizierteste am ganzen Schlepper.


Neutral


Rückwärts


Vorwärts

Das Teil sollte die unterschiedlichsten Vorgaben erfüllen:

  • funktionieren 😉
  • regelkonform sein
  • mit den verfügbaren Mitteln zu fertigen sein
  • wartungsfreundlich sein

Als wesentliche Aufgabe muss der Motor mechanisch getrennt werden können. Ganz einfach damit der Schlepper nicht auf einmal bei laufendem Motor einkuppelt und davonrast. Logisch.

Ebenso wesentlich ist das mechanische Verbinden des Motors mit dem Getriebe und den Rädern. Irgendwie muss der Bumms -der ja hoffentlich vorhanden ist 😉 – von vorne nach hinten zu den Pellen gebracht werden. Auch logisch.

Ein „nice to have“ (Vorsicht, Anglizismen) ist ein Rückwärtsgang. Seien wir doch mal ehrlich, ein Trecker mit mehreren hundert PS der per Hand vor den Bremswagen geschoben werden muss???

Dumm nur das eine optionale Funktion das Teil um ein vielfaches komplizierter werden lässt, also um ein vielvielfaches. 😉
Devise: „Wenn etwas fehlerfrei funktioniert hat es nicht genug Funktionen“

Schlau nur das man den ganzen Reversermist ganz einfach rausschmeißen kann wenn er nicht funktioniert. Dann kann man halt nur Kuppeln und für den Rest muss man auf die gute alte Handarbeit zurückgreifen……….
…….um den Schlepper vor den Bremswagen zu bekommen….ist klar. 😉

Zum Vorwärtsfahren wird über eine robuste Klauenkupplung verbunden. Der Rückwärtsgang ist da deutlich filigraner. Das Hohlrad wird nach hinten über die Räder eines Planetengetriebes gezogen……


…das da so aussieht. Die Zahnflanken müssen natürlich noch angespitzt werden. Das setze ich natürlich nicht im CAD um, sondern -richtig- in Handarbeit. 😉

Jetzt wo ich es nochmal so sehe freue ich mich schon das Vielzahnprofil in vergüteten 42CrMoV4 zu fräsen. 🙁


Das sieht doch bald aus wie ein richtiger Antrieb. Kommen noch so Kleinigkeiten wie die Spritpumpenhalterung, Spritpumpenantrieb und Ölabgriff dann ist die Motorbaugruppe soweit durch. Dann kann es mit der Achse und der Antriebswelle losgehen.

Stay tuned!
Seite 30 von 32

Präsentiert von WordPress & Theme erstellt von Anders Norén